Số Duyệt:0 CỦA:trang web biên tập đăng: 2026-09-27 Nguồn:Site


Ngay cả những sai lệch ở mức micron trong bản vẽ dây mảnh cũng gây ra những tác động nghiêm trọng. Đối với các vật liệu có giá trị cao như hợp kim đồng hoặc thép không gỉ cấp y tế, dung sai chặt chẽ quyết định khả năng tồn tại của sản phẩm. Sự mài mòn nhỏ xảy ra một cách tự nhiên theo thời gian. Tuy nhiên, sự thay đổi đường kính dây nhỏ thất thường thường báo hiệu lỗi kiểm soát quy trình mang tính hệ thống. Những hư hỏng này chủ yếu liên quan đến lực căng không ổn định, dao động nhiệt độ cực cao và rung động cơ học.
Việc giải quyết những biến đổi này đòi hỏi một cách tiếp cận mang tính cấu trúc sâu sắc hơn. Chúng ta phải vượt ra ngoài việc thay thế khuôn phản ứng. Sự ổn định thực sự đòi hỏi phải đánh giá máy vẽ hiện có cùng với các biện pháp kiểm soát quy trình hiện tại. Trong bài viết này, bạn sẽ tìm hiểu nguyên nhân gốc rễ chính xác đằng sau những biến động này. Chúng tôi sẽ khám phá các chỉnh sửa quy trình ngay lập tức mà bạn có thể áp dụng ngay hôm nay. Cuối cùng, chúng tôi đề cập đến các nâng cấp phần cứng cần thiết để loại bỏ vĩnh viễn các vấn đề về dung sai và bảo vệ năng suất sản xuất của bạn.
Sự thay đổi đường kính dây nhỏ chủ yếu là do lực căng ngược không nhất quán, tản nhiệt không đủ và độ mòn khuôn không đều.
Các điều chỉnh ở cấp độ quy trình (lọc chất làm mát, bảo trì khuôn nghiêm ngặt) mang lại sự ổn định cơ bản nhưng không thể khắc phục được những hạn chế cơ khí cố hữu của máy.
Nâng cấp lên máy kéo dây có độ chính xác cao với điều khiển độ căng PID vòng kín là phương pháp đáng tin cậy nhất để đạt được dung sai nghiêm ngặt, có thể lặp lại.
Việc đánh giá thiết bị mới đòi hỏi phải xem xét kỹ lưỡng khả năng giảm trượt liên tục, khả năng truyền động đa động cơ và tích hợp với bộ đệm xuôi dòng để ngăn chặn hiện tượng giãn sau khi kéo.
Những sai lệch về chất lượng trong sản xuất dây điện trực tiếp làm xói mòn tỷ suất lợi nhuận. Khi kích thước dây dao động không thể đoán trước, toàn bộ hệ sinh thái sản xuất sẽ bị ảnh hưởng.
Việc kéo dây nằm ngoài dung sai chấp nhận được sẽ phát sinh chi phí tài chính lớn. Dây đồng có kích thước nhỏ không đạt tiêu chuẩn điện trở. Dây quá khổ tiêu thụ quá nhiều nguyên liệu thô và tăng thêm trọng lượng không cần thiết. Cả hai kịch bản đều buộc các nhóm kiểm soát chất lượng phải loại bỏ toàn bộ cuộn giấy. Bạn mất chi phí nguyên liệu thô, năng lượng dành cho việc vẽ nó và thời gian vận hành. Tại các cơ sở có khối lượng lớn, lượng phế liệu tăng 1% sẽ gây tổn hại nghiêm trọng đến lợi nhuận hàng quý.
Sự thay đổi đường kính hiếm khi chỉ giới hạn ở bộ phận vẽ. Nó tạo ra hiệu ứng xếp tầng trong quá trình xử lý xuôi dòng. Ví dụ, dây chuyền tráng men phụ thuộc vào hình dạng dây nhất quán. Nếu đường kính dây dao động, lớp tráng men được áp dụng không đồng đều. Điều này tạo ra các hạt, vết trần hoặc hư hỏng cách điện. Tương tự, máy bện và bện đòi hỏi độ căng đồng đều. Độ dày dây thay đổi có thể gây rối, kẹt máy và làm yếu cấu trúc của bộ dây cáp cuối cùng.
Bạn phải phân biệt giữa hao mòn vật chất dự kiến và hư hỏng hệ thống. Sự thay đổi đường kính dần dần, có thể dự đoán được thường cho thấy độ mòn khuôn thông thường. Người vận hành có thể theo dõi sự trôi chậm này và lên lịch thay thế khuôn tiêu chuẩn. Ngược lại, sự thay đổi đường kính thất thường và đột ngột báo hiệu sự cố của quy trình. Những chiếc gai nhọn này có nghĩa là cơ chế máy hoặc hệ thống chất lỏng đang bị hỏng. Việc xác định ngưỡng này giúp bạn chuyển từ bảo trì cơ bản sang khắc phục sự cố hệ thống.
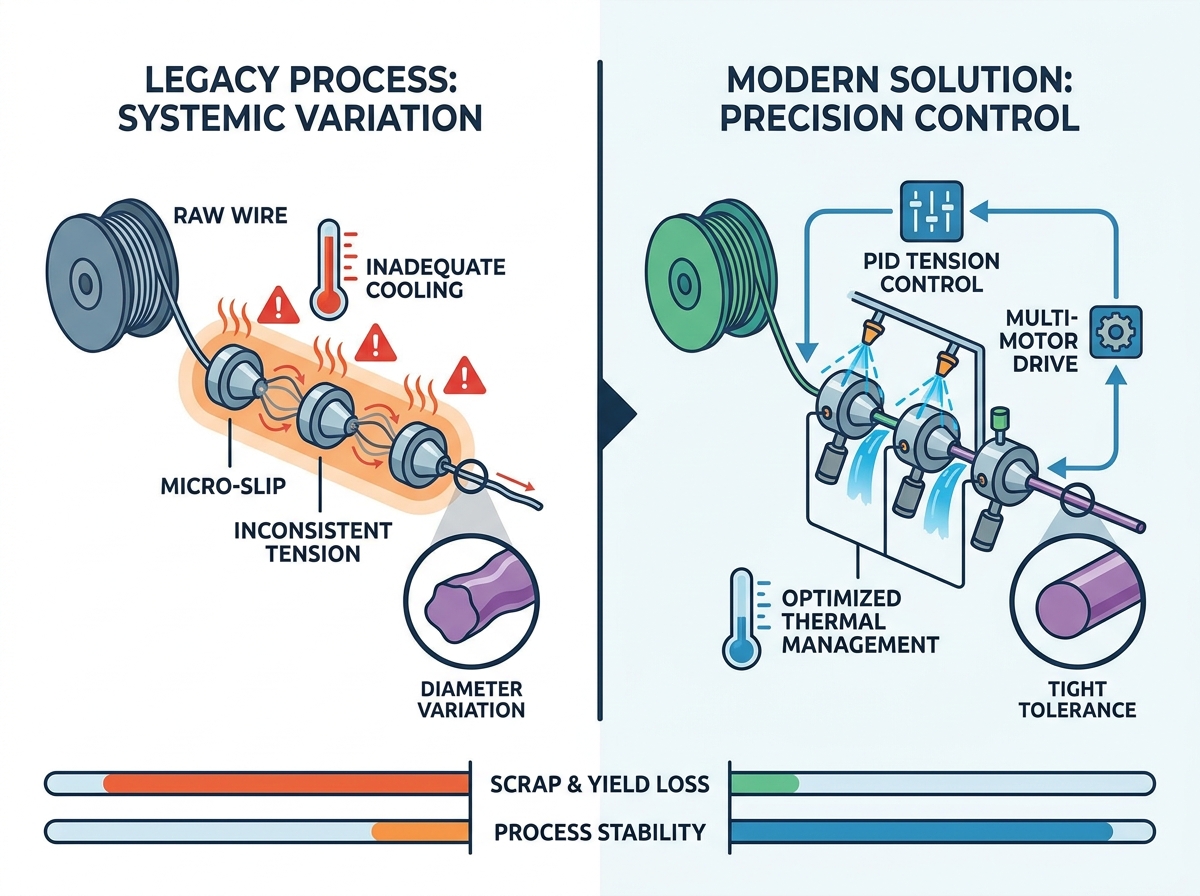
Để loại bỏ sự không nhất quán về đường kính, chúng ta phải hiểu các lực vật lý tác dụng lên dây. Ba yếu tố chính làm gián đoạn quá trình vẽ.
Việc kéo dây dựa vào giới hạn độ căng chính xác. Khối ma sát cơ học và cánh tay vũ công lỗi thời thường không duy trì được độ căng đồng đều ở tốc độ cao. Khi lực căng ngược tăng vọt, dây sẽ giãn không đều trước khi đi vào khuôn. Sự kéo dài không kiểm soát này gây ra hiện tượng mỏng cục bộ.
Trượt quá mức khi vẽ nắp cũng gây ra các vấn đề nghiêm trọng. Máy cũ sử dụng tỷ số truyền cố định. Khi dây kéo dài ra, nó phải trượt trên bề mặt trục để phù hợp với sự chênh lệch tốc độ. Trượt quá nhiều sẽ tạo ra ma sát mạnh và lực kéo không nhất quán. Sự trượt vi mô này chuyển trực tiếp thành những thay đổi chiều thất thường.
Vùng biến dạng bên trong khuôn vẽ tạo ra nhiệt lượng lớn. Việc làm mát không đầy đủ sẽ ngăn cản lượng nhiệt này tiêu tan. Nhũ tương bản vẽ bị xuống cấp hoặc vòi phun chất làm mát bị tắc sẽ gây ra vấn đề. Khi vùng biến dạng quá nóng, động lực vật liệu thay đổi nhanh chóng.
Quá nhiệt cục bộ trong giây lát sẽ làm thay đổi cường độ chảy của vật liệu. Kim loại trở nên mềm hơn và dẻo hơn. Khi capct kéo kim loại đã mềm ra, nó sẽ giãn ra nhiều hơn dự định. Khi nó nguội đi, đường kính sẽ giảm vĩnh viễn. Duy trì kiểm soát nhiệt độ nghiêm ngặt sẽ ngăn chặn những biến đổi do nhiệt gây ra.
Độ sạch của dầu bôi trơn ảnh hưởng trực tiếp đến tuổi thọ của khuôn và chất lượng dây. Các mảnh vụn cực nhỏ, chẳng hạn như bụi đồng hoặc bụi trong không khí, làm nhiễm bẩn nhũ tương vẽ. Nếu hệ thống lọc bị hỏng, mảnh vụn này sẽ xâm nhập vào khối khuôn.
Các hạt ghi điểm trên bề mặt khuôn, tạo ra các vết mài mòn vi mô. Chúng cũng gây tắc nghẽn tạm thời ở đầu vào khuôn. Điều này làm chết khuôn bôi trơn. Lực ma sát tăng đột ngột kéo dây mạnh hơn, dẫn đến sự dao động đường kính không thể đoán trước. Chất lỏng sạch là không thể thương lượng cho các ứng dụng siêu mịn.
Việc sửa chữa sự thay đổi đường kính liên quan đến cách tiếp cận theo từng giai đoạn. Bạn bắt đầu với việc điều chỉnh thủ tục. Nếu những điều đó không thành công, bạn phải đánh giá việc nâng cấp vốn.
Cải tiến quy trình ngay lập tức tập trung vào việc ổn định môi trường hiện tại. Việc thực hiện quản lý nhũ tương chặt chẽ hơn là bước đầu tiên. Bạn phải liên tục theo dõi nồng độ chất lỏng, độ pH và nhiệt độ. Nâng cấp hệ thống lọc của bạn để thu giữ các hạt siêu nhỏ.
Tiếp theo, chuẩn hóa hồ sơ khuôn của bạn. Đảm bảo góc tiếp cận và chiều dài vòng bi phù hợp với hợp kim cụ thể mà bạn vẽ. Viện có lịch trình thay thế dự đoán. Thay đổi chết trước khi chúng đạt đến giới hạn hao mòn tối đa. Các bước này thiết lập sự ổn định cơ bản và giảm sự sụt giảm chất lượng đột ngột.
Việc điều chỉnh quy trình cuối cùng mang lại lợi nhuận giảm dần. Bạn sẽ gặp phải tình huống mà việc bảo trì tốt hơn không thể khắc phục được các giới hạn cơ học. Việc cố gắng tạo ra các thiết bị đo siêu mịn trên các máy côn bước một động cơ truyền thống là một ví dụ điển hình. Tính trượt và độ rung cố hữu trong các máy cũ này khiến cho dung sai nghiêm ngặt là không thể.
Bạn phải phác thảo phép toán vận hành để biện minh cho thiết bị mới. Tính toán chi phí hàng tháng của bạn đối với dây bị loại bỏ, sự từ chối của khách hàng và thời gian ngừng hoạt động của máy. So sánh điều này với khoản đầu tư cần thiết để hiện đại hóa dây chuyền. Khi chi phí phế liệu vượt quá chi phí thiết bị thì việc hiện đại hóa trở nên cần thiết.
So sánh các chiến lược khắc phục
Loại chiến lược | Mục hành động | Kết quả mong đợi | giới hạn |
|---|---|---|---|
Tinh chỉnh quy trình | Lọc chất làm mát dưới micron | Giảm điểm chết và ma sát | Không thể sửa được các gai căng thẳng cơ học |
Tinh chỉnh quy trình | Dự đoán thay thế khuôn | Loại bỏ sự trôi dạt đường kính dần dần | Chi phí tiêu hao liên tục cao |
Nâng cấp phần cứng | Ổ đĩa nhiều động cơ | Loại bỏ hiện tượng trượt siêu nhỏ | Đòi hỏi vốn đầu tư đáng kể |
Nâng cấp phần cứng | Điều khiển PID vòng kín | Tự động điều chỉnh độ căng động | Yêu cầu đào tạo lại người vận hành |
Hiện đại hóa dây chuyền của bạn đòi hỏi phải lựa chọn công nghệ phù hợp. Máy vẽ dây có độ chính xác cao sử dụng đồng bộ hóa kỹ thuật số để loại bỏ các sai sót cơ học.
Máy truyền thống liên kết tất cả các capstans với một động cơ duy nhất. Điều này làm cho dây bị trượt. Hệ thống truyền động nhiều động cơ chỉ định các truyền động độc lập cho các giai đoạn cố định khác nhau. PLC điều chỉnh tốc độ của mỗi capct để phù hợp với độ giãn dài chính xác của dây. Môi trường không trơn trượt hoặc giảm trượt này giúp ngăn ngừa hư hỏng bề mặt và độ giãn thất thường.
Duy trì độ căng tuyệt đối đòi hỏi phải điều chỉnh theo thời gian thực. Bạn cần một máy kéo dây được điều khiển chính xác để đạt được điều này. Các hệ thống này sử dụng bộ tích lũy vũ công nhạy cảm và cảm biến tải trọng có độ phân giải cao. Các cảm biến gửi phản hồi ngay lập tức đến PLC. PLC tự động điều chỉnh tốc độ động cơ trong vòng một phần nghìn giây. Điều khiển PID vòng kín này hấp thụ các xung căng trước khi chúng làm thay đổi đường kính dây.
Bản vẽ tốc độ cao đòi hỏi phải làm mát mạnh mẽ. Tìm kiếm thiết bị có tính năng động lực học chất lỏng được tối ưu hóa. Máy phải đảm bảo bôi chất làm mát đồng đều trực tiếp vào đầu vào khuôn. Nó cũng nên nhấn chìm hoặc phun mạnh các bề mặt nắp. Quản lý nhiệt hiệu quả giúp ngăn ngừa sự giãn nở của vật liệu do nhiệt gây ra và kéo dài tuổi thọ khuôn.
Tiếng ồn cơ học làm hỏng chất lượng dây. Rung động tần số cao chuyển trực tiếp thành các khuyết tật bề mặt và độ gợn sóng của đường kính. Máy vẽ cao cấp sử dụng khung máy bằng gang chịu lực cao. Chúng kết hợp các vòng bi chính xác và các nắp đậy cân bằng động. Cấu trúc chắc chắn này làm giảm độ rung và đảm bảo vận hành trơn tru ở tốc độ tối đa.
Mua thiết bị phù hợp chỉ giải quyết được một nửa vấn đề. Việc lắp đặt không đúng cách hoặc người vận hành được đào tạo kém sẽ nhanh chóng làm giảm hiệu suất của máy.
Nhiều đường vẽ dẫn trực tiếp vào bộ ủ nội tuyến liên tục. Vùng chuyển tiếp này rất dễ bị tổn thương. Nếu sự phối hợp lực căng giữa máy kéo và máy ủ không thành công, dây sẽ bị giãn. Dây nóng, mềm bên trong máy ủ dễ bị biến dạng khi bị căng nhẹ. Bạn phải đảm bảo đồng bộ hóa tốc độ kỹ thuật số giữa cả hai thiết bị để ngăn chặn sự thay đổi đường kính sau khi vẽ.
Việc nâng cấp từ máy cơ khí lên hệ thống kỹ thuật số tạo ra một lộ trình học tập. Người vận hành cũ dựa vào quay số thủ công, điều chỉnh vật lý và trực giác. Máy móc hiện đại sử dụng HMI kỹ thuật số và công thức nấu ăn dựa trên PLC. Bạn phải chủ động giải quyết quá trình chuyển đổi này. Cung cấp đào tạo toàn diện về quản lý công thức nấu ăn, chẩn đoán cảnh báo và khắc phục sự cố kỹ thuật số. Sự tham gia của người vận hành đảm bảo máy hoạt động hết công suất.
Không bao giờ cài đặt máy mà không có sự xác nhận nghiêm ngặt. Chúng tôi khuyên bạn nên chạy Thử nghiệm chấp nhận của nhà máy (FAT) chuyên dụng tại cơ sở của nhà sản xuất. Mang theo hợp kim dây, khuôn dập và nhũ tương cụ thể của bạn. Các phương pháp hay nhất cho FAT bao gồm:
Chạy máy ở tốc độ định mức tối đa trong một giờ liên tục.
Tạo ra trình tự dừng và khởi động theo kế hoạch để kiểm tra khả năng kiểm soát lực căng trong quá trình tăng tốc.
Đo toàn bộ ống chỉ bằng micromet laser để xác minh khả năng chịu đựng.
Kiểm tra chức năng báo động và phản ứng dừng khẩn cấp.
Việc lựa chọn nhà cung cấp yêu cầu lọc các tuyên bố tiếp thị thông qua các tiêu chuẩn kỹ thuật nghiêm ngặt. Một đối tác đáng tin cậy mang lại sự minh bạch và hỗ trợ liên tục.
Loại bỏ các nhà cung cấp đưa ra những đảm bảo không thể thực hiện được, chẳng hạn như hệ thống không bị hỏng hoặc không bị mài mòn. Vật lý chỉ ra rằng sự hao mòn và thỉnh thoảng bị đứt sẽ xảy ra. Thay vào đó, hãy tìm nhà cung cấp dữ liệu kiểm soát quy trình thống kê (SPC). Yêu cầu nghiên cứu trường hợp cho thấy giá trị CpK và PpK từ việc lắp đặt thực tế. Các nhà cung cấp dựa trên dữ liệu hiểu được thực tế của môi trường nhà máy.
Máy móc công nghiệp phải bảo vệ lực lượng lao động của bạn và đáp ứng các tiêu chuẩn pháp lý. Đảm bảo thiết bị đáp ứng các yêu cầu an toàn công nghiệp trong khu vực, chẳng hạn như CE ở Châu Âu hoặc OSHA ở Hoa Kỳ. Hơn nữa, quy trình sản xuất của nhà cung cấp phải phù hợp với các yêu cầu kiểm soát chất lượng ISO nội bộ của bạn. Bắt buộc phải có biện pháp bảo vệ, khóa liên động và vỏ cách âm thích hợp.
Thời gian ngừng hoạt động phá hủy lợi nhuận. Đánh giá cơ sở hạ tầng sau bán hàng của nhà cung cấp. Bạn cần hỗ trợ kỹ thuật cục bộ để được hỗ trợ nhanh chóng tại chỗ. Máy phải có tính năng chẩn đoán PLC từ xa, cho phép các kỹ sư của nhà máy khắc phục sự cố phần mềm ngay lập tức. Cuối cùng, kiểm tra thời gian sản xuất đối với các bộ phận quan trọng bị hao mòn. Truy cập nhanh vào các nắp thay thế và vòng bi chuyên dụng giúp quá trình sản xuất của bạn luôn hoạt động.
Giải quyết sự không nhất quán về chiều đòi hỏi phải chuyển từ sửa chữa phản ứng sang kiểm soát chủ động. Đó là một quá trình từ việc loại bỏ các biến số chất lỏng và khuôn đến thiết lập sự thống trị cơ học tuyệt đối trên môi trường vẽ. Việc chỉnh sửa quy trình giúp bạn mất thời gian nhưng phần cứng phức tạp sẽ đảm bảo chất lượng lâu dài của bạn.
Chúng tôi khuyên những người ra quyết định về kỹ thuật và sản xuất nên tiến hành kiểm toán nội bộ kỹ lưỡng. Theo dõi tỷ lệ phế liệu hiện tại của bạn và xác định chính xác các vùng bị lỗi. So sánh những tổn thất này với khả năng của các hệ thống vẽ chính xác hiện đại. Việc xây dựng một trường hợp vận hành dựa trên dữ liệu, thực tế sẽ chứng minh những nâng cấp cần thiết để đảm bảo hoạt động sản xuất dây tốt của bạn trong tương lai.
Trả lời: Dung sai tiêu chuẩn của ngành thường cho phép ± 1% đường kính danh nghĩa. Tuy nhiên, các ứng dụng nghiêm ngặt, chẳng hạn như thiết bị y tế hoặc thiết bị điện tử tần số cao, thường yêu cầu ±0,5% hoặc cao hơn. Giới hạn chấp nhận được phụ thuộc nhiều vào hợp kim cụ thể và yêu cầu về hiệu suất của sản phẩm cuối cùng.
Đáp: Tốc độ kéo cao hơn sẽ tạo ra nhiệt kết hợp, ma sát và rung động cơ học. Nếu không có điều khiển lực căng PID chính xác, việc tăng tốc độ sẽ làm tăng đáng kể khả năng xảy ra đột biến lực căng. Những gai này làm căng dây, dẫn đến thu hẹp đường kính ngay lập tức và có khả năng đứt.
Đáp: Nâng cấp chất bôi trơn giúp ổn định độ mòn khuôn và loại bỏ nhiệt dư thừa. Tuy nhiên, nó không thể khắc phục được phản ứng cơ học, vòng bi bị mòn hoặc hệ thống căng đã lỗi thời. Nếu máy của bạn thiếu bộ điều khiển điện tử thích hợp, chất bôi trơn vượt trội sẽ chỉ tạm thời che giấu vấn đề biến đổi.


 Tiếng Việt
 简体中文