Số Duyệt:0 CỦA:trang web biên tập đăng: 2026-08-28 Nguồn:Site


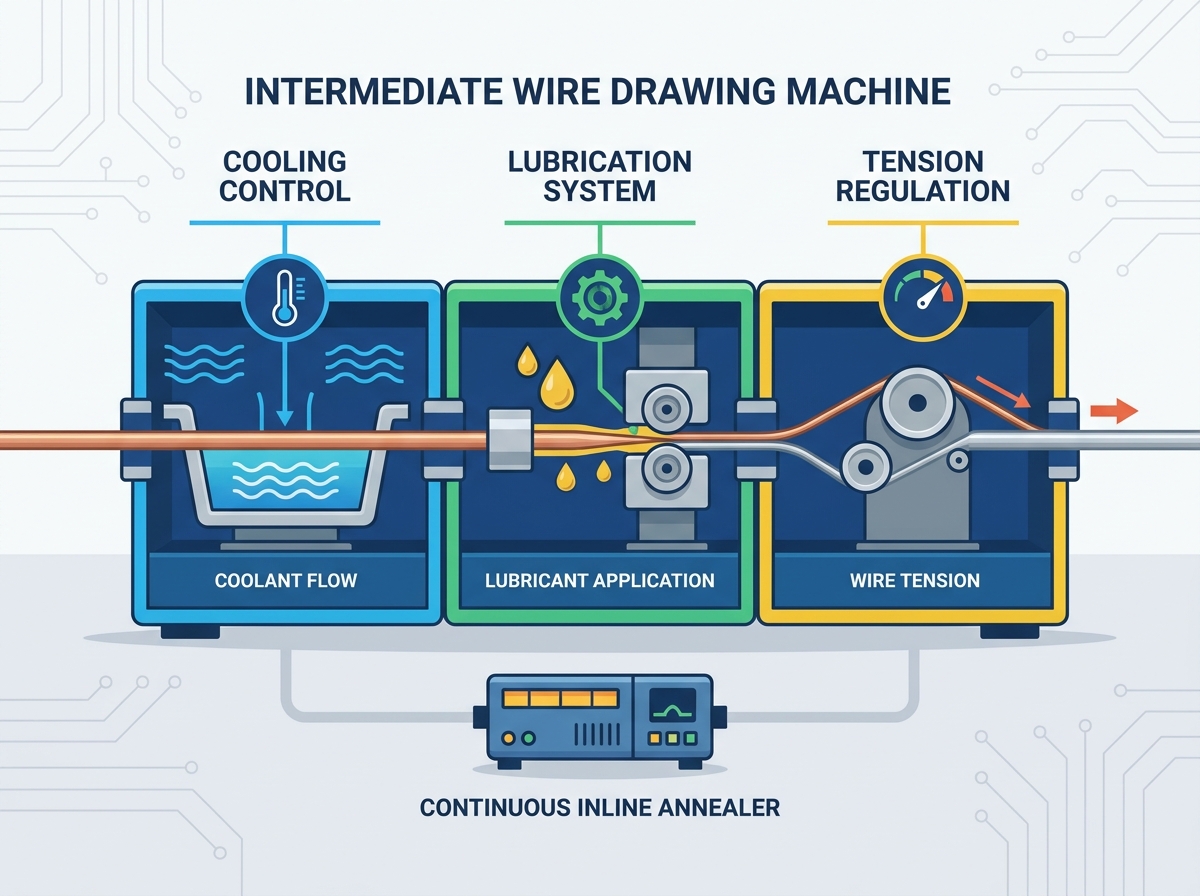
Giai đoạn kéo dây trung gian thu hẹp khoảng cách giữa việc phá vỡ thanh nặng và sản xuất dây mịn. Bạn cần dung sai cơ học chính xác ở giai đoạn này. Dây dùng cho bộ dây ô tô, mạch xây dựng dân dụng và ứng dụng nam châm phụ thuộc hoàn toàn vào độ chính xác đạt được ở đây. Khi vận hành máy kéo dây trung gian , ma sát không được kiểm soát, giãn nở nhiệt và độ giãn dài không nhất quán nhanh chóng. Những yếu tố không được quản lý này trực tiếp gây ra đứt dây, khuyết tật bề mặt, mài mòn khuôn nhanh và khiến máy ngừng hoạt động. Để sản xuất dây chất lượng cao một cách nhất quán, người vận hành phải nắm vững bộ ba điều khiển quy trình cụ thể. Quản lý nhiệt, bôi trơn bằng chất lỏng và độ căng vòng kín là tiêu chí đánh giá chính để đánh giá thiết bị kéo dây hiện đại. Nắm vững ba yếu tố này đảm bảo quá trình sản xuất diễn ra liên tục, giảm thiểu phế liệu và kéo dài tuổi thọ của dụng cụ tiêu hao.
Độ ổn định nhiệt: Thiết bị hiện đại sử dụng khả năng làm mát nắp và khuôn có mục tiêu để quản lý quá trình sinh nhiệt (thường đạt tới 150–400°C). Mặc dù yêu cầu làm mát nhẹ hơn so với máy bẻ thanh, nhưng bộ điều khiển nhiệt độ chính xác này ngăn chặn sự xuống cấp của quá trình luyện kim ở các dây mỏng hơn.
Giảm thiểu ma sát: Hệ thống bôi trơn được tối ưu hóa (phun hoặc tắm) là không thể thương lượng để kéo dài tuổi thọ khuôn và duy trì chất lượng bề mặt trên các hợp kim khác nhau.
Căng thẳng động: Bộ điều khiển servo AC riêng lẻ, bộ biến tần được điều khiển bằng tần số và bộ điều khiển cuộn cảm biến duy trì độ căng của dây trong phạm vi dung sai nghiêm ngặt ±2%, loại bỏ hiện tượng thắt cổ và đứt.
Tích hợp hệ thống: Việc triển khai thành công đòi hỏi phải đồng bộ hóa liền mạch với các thành phần hạ nguồn, đặc biệt là bộ ủ nội tuyến liên tục, để đảm bảo quá trình sản xuất không bị gián đoạn.
Bản vẽ dây trung gian thể hiện một giai đoạn giảm đường kính rất cụ thể trên sàn nhà máy. Thông thường, thiết bị này sử dụng dây đã được đưa qua máy bẻ thanh. Dây thường bước vào giai đoạn trung gian ở đường kính từ 2,5 mm đến 3,5 mm. Máy còn giảm thiểu nó hơn nữa thông qua một loạt khuôn dập cho đến đường kính hoàn thiện từ 0,4 mm đến 1,2 mm. Giai đoạn này đòi hỏi sự cân bằng cơ học tinh tế. Dây đủ mỏng để bị đứt khi có lực căng không thích hợp nhưng vẫn đủ dày để tạo ra nhiệt ma sát đáng kể trong quá trình giảm lực kéo.
Quá trình chuyển đổi từ phân tích thanh sang bản vẽ trung gian sẽ chuyển trọng tâm kỹ thuật. Máy bẻ thanh xử lý lực cơ học lớn. Chúng yêu cầu hệ thống làm mát bằng lũ công suất lớn để quản lý nhiệt độ cực cao được tạo ra bằng cách giảm thanh 8 mm. Máy trung cấp sử dụng hệ thống làm mát từ nhẹ đến trung bình. Bởi vì dây mỏng hơn nên nó tạo ra nhiệt tuyệt đối tương đối ít hơn. Tuy nhiên, nó đòi hỏi độ căng chính xác cao hơn đáng kể để tránh bị giãn hoặc đứt giữa các dây kéo.
Lịch trình soạn thảo đưa ra mức giảm diện tích chính xác trên mỗi khuôn, thường dao động từ 20% đến 26% cho mỗi bản nháp trong các ứng dụng trung gian. Người vận hành phải tính toán chính xác mức giảm này để phù hợp với tốc độ động cơ của tàu thuyền. Nếu sơ đồ kéo dài không phù hợp với hệ số kéo dài cơ học của máy, dây sẽ trượt quá mức trên các trục hoặc kéo quá chặt và đứt.
Các biến số xử lý thay đổi đáng kể dựa trên kim loại được rút ra. Khi định cấu hình chuỗi kéo dây đồng và nhôm , người vận hành phải tính đến các đặc tính luyện kim riêng biệt. Nhôm có độ bền kéo thấp hơn nhiều so với đồng. Nó đòi hỏi khả năng kiểm soát độ căng rất nhạy và hình dạng khuôn cụ thể để ngăn ngừa hiện tượng thắt cổ. Đồng cứng lại nhanh chóng khi gia công nguội. Nó đòi hỏi phải bôi trơn mạnh mẽ để duy trì chất lượng bề mặt và ngăn ngừa hiện tượng ghi điểm trên khuôn.
Đầu ra từ giai đoạn này được cung cấp trực tiếp cho các ứng dụng sản xuất có nhu cầu cao. Dây trung gian đóng vai trò là nền tảng cho dây dẫn điện ô tô, dây xây dựng dân dụng và dây tráng men được sử dụng trong động cơ điện. Hiểu được những mục đích sử dụng cuối cùng này giúp bối cảnh hóa các quyết định mua sắm và lợi tức đầu tư.
Khi đánh giá hiệu suất của máy, các tiêu chí thành công cụ thể sẽ thiết lập đường cơ sở. Hiệu suất Thiết bị Tổng thể (OEE) theo dõi tính khả dụng, hiệu suất và chất lượng. Tốc độ đường truyền tối đa, thường được đo bằng mét trên giây (m/s), quyết định thông lượng. Mức tiêu thụ năng lượng trên mỗi tấn dây rút làm nổi bật hiệu suất cơ và điện của hệ thống truyền động.
tham số | Gia công dây đồng | Gia công dây nhôm |
|---|---|---|
Xử lý độ bền kéo | Khả năng chịu lực căng cao; đòi hỏi độ bám chắc chắn. | Khả năng chịu căng thấp; dễ bị cổ và giãn. |
Tỷ lệ làm việc chăm chỉ | Làm cứng nhanh; đòi hỏi phải ủ ngay ở hạ lưu. | Độ cứng vừa phải; đòi hỏi các góc chết chuyên dụng. |
Yêu cầu bôi trơn | Nhũ tương giàu chất béo (nồng độ 4-7%). | Dầu có độ nhớt cao hoặc nhũ tương tổng hợp cụ thể. |
Hình học khuôn (Góc tiếp cận) | Góc tiếp cận tiêu chuẩn (16-18 độ). | Góc tiếp cận rộng hơn để phù hợp với dòng kim loại mềm hơn. |
Kéo dây là một quá trình biến dạng dẻo nghiêm trọng. Khi dây kéo qua hình dạng thu nhỏ của khuôn, công cơ học và ma sát bề mặt mạnh sẽ tạo ra tải nhiệt lớn. Nhiệt độ ở bề mặt khuôn thường xuyên đạt tới 150–400°C. Nếu không được kiểm tra, nhiệt này sẽ truyền vào dây. Nó làm thay đổi cấu trúc hạt và làm suy giảm tính chất cơ học của kim loại, khiến nó không phù hợp cho quá trình xử lý tiếp theo.
Để chống lại điều này, các nhà sản xuất thiết kế hệ thống làm mát bằng nước có khe hở hẹp bên trong nắp bản vẽ. Các hệ thống bên trong này tuần hoàn nước lạnh ngay bên dưới bề mặt của trống nắp. Khe hở hẹp làm tăng tốc độ của nước làm mát. Điều này tối đa hóa sự truyền nhiệt ra khỏi dây. Các khớp quay kết nối đường cấp nước cố định với trục quay, duy trì tốc độ dòng chảy ổn định. Mục đích là để ổn định nhiệt độ bề mặt của nắp mà không làm dây bị lạnh quá mức. Làm lạnh quá mức có thể làm cho kim loại trở nên giòn trước khi đưa vào bản nháp tiếp theo.
Làm mát khuôn trực tiếp giải quyết vấn đề nhiệt tại nguồn. Chất làm mát lưu thông trực tiếp xung quanh vỏ ngoài của khuôn vẽ. Điều này ngăn cản sự giãn nở nhiệt của hạt dao khuôn cacbua vonfram hoặc Kim cương đa tinh thể (PCD). Nếu khuôn nở ra, đường kính dây sẽ vượt quá mức cho phép. Làm mát trực tiếp khóa hình dạng khuôn tại chỗ. Nó đảm bảo thước dây nhất quán từ khi bắt đầu chạy đến khi kết thúc.
Cơ sở hạ tầng nhà máy đóng một vai trò quan trọng trong quản lý nhiệt. Bộ trao đổi nhiệt bên trong của máy—thường có thiết kế dạng tấm hoặc vỏ và ống—phải tích hợp liền mạch với tháp giải nhiệt trung tâm của cơ sở. Nếu tháp giải nhiệt trung tâm không thể cung cấp nước ở nhiệt độ đầu vào chính xác (thường là khoảng 25-30°C), hiệu suất làm mát bên trong của máy sẽ giảm, dẫn đến hiện tượng nắp quá nóng và đứt dây.
Việc triển khai các kiến trúc làm mát này gây ra những rủi ro bảo trì cụ thể. Nước cứng gây ra cặn và tích tụ khoáng chất bên trong các kênh làm mát hẹp. Theo thời gian, sự tích tụ này hạn chế dòng chảy và cách nhiệt nắp, làm giảm đáng kể hiệu quả làm mát. Khi đánh giá thiết bị, bạn phải đánh giá khả năng tiếp cận bảo trì phòng ngừa. Người vận hành cần có khả năng tiếp cận rõ ràng để xả các đường làm mát, kiểm tra các khớp quay và thay thế các vòng đệm mà không cần tháo rời toàn bộ cụm truyền động.
Để duy trì độ ổn định nhiệt tối ưu, đội bảo trì phải tuân theo quy trình nghiêm ngặt của hệ thống làm mát:
Kiểm tra các khớp quay hàng tuần xem có rò rỉ chậm hoặc giảm áp suất không.
Kiểm tra độ cứng của nước làm mát hàng tháng để ngăn ngừa cặn canxi bên trong áo khoác capstan.
Rửa sạch các kênh làm mát có khe hở hẹp bằng dung dịch tẩy cặn sáu tháng một lần.
Xác minh tốc độ dòng chảy tại các ống góp làm mát khuôn bằng cách sử dụng đồng hồ đo lưu lượng nội tuyến.
Hiệu chỉnh bộ điều nhiệt của bộ trao đổi nhiệt để đảm bảo nước cấp vẫn ở nhiệt độ đầu vào đã chỉ định.
Bôi trơn phục vụ hai chức năng chính trong kéo dây. Nó làm giảm ma sát giữa dây và khuôn, đồng thời loại bỏ các mảnh kim loại. Các nhà sản xuất thiết bị thường triển khai một trong hai phương pháp phân phối chất lỏng: hệ thống bể ngâm hoàn toàn hoặc hệ thống phun định hướng.
Hệ thống bồn tắm nhấn chìm toàn bộ vùng vẽ—các nắp, khuôn và dây—trong một bể nhũ tương liên tục. Điều này mang lại khả năng làm mát tuyệt vời và đảm bảo độ phủ chất lỏng. Tuy nhiên, nó đòi hỏi một lượng lớn chất bôi trơn và khả năng lọc mạnh mẽ. Hệ thống phun định hướng sử dụng vòi phun có mục tiêu để phun chất bôi trơn trực tiếp vào lối vào khuôn và lên bề mặt nắp. Hệ thống phun sử dụng lượng chất lỏng ít hơn và mang lại hiệu quả làm mát cao. Họ yêu cầu căn chỉnh vòi phun chính xác. Nếu vòi phun bị tắc, khuôn sẽ bị khô và gần như hỏng ngay lập tức.
Loại hệ thống | Khối lượng chất lỏng cần thiết | Hiệu quả làm mát | Nhu cầu lọc | Trọng tâm bảo trì |
|---|---|---|---|---|
Ngâm hoàn toàn (Tắm) | Cao (Hàng trăm gallon) | Tuyệt vời (Loại bỏ nhiệt số lượng lớn) | Cao (Tải hạt lớn) | Làm sạch bể chứa, thay dầu số lượng lớn, loại bỏ bùn |
Xịt định hướng | Thấp đến trung bình | Cao (Loại bỏ nhiệt mục tiêu) | Vừa phải | Căn chỉnh vòi phun, làm sạch tắc nghẽn, kiểm tra áp suất bơm |
Quản lý chất lỏng hóa học quyết định sự thành công trong hoạt động. Bạn phải theo dõi nồng độ nhũ tương, độ pH và nhiệt độ hàng ngày. Khi chuyển đổi giữa các kim loại, việc quản lý chất lỏng càng trở nên khắt khe hơn. Nhũ tương đồng thường chạy ở nồng độ chất béo và độ pH khác với chất bôi trơn bằng nhôm. Sử dụng sai độ nhớt hoặc chất hóa học sẽ dẫn đến hư hỏng chất lỏng, tăng ma sát và làm khuôn bị mài mòn nghiêm trọng.
Ô nhiễm dầu tramp là mối đe dọa lớn đối với sự ổn định của nhũ tương. Dầu thủy lực hoặc dầu bôi trơn bánh răng rò rỉ từ bộ phận truyền động của máy có thể trộn lẫn với nhũ tương kéo. Lớp dầu bám này bao phủ dây điện, ngăn không cho chất bôi trơn kéo thực tế thực hiện công việc của nó. Nó cũng thúc đẩy sự phát triển của vi khuẩn trong bể chứa chất lỏng, làm phân hủy nhũ tương và gây ra mùi hôi trên sàn nhà máy. Thường xuyên lướt và bảo trì các vòng đệm truyền động sẽ ngăn chặn sự ô nhiễm này.
Hiệu quả bôi trơn liên quan trực tiếp đến kết quả hoàn thiện bề mặt. Khi dây rút qua khuôn, những mảnh kim loại cực nhỏ sẽ bị cắt ra. Điều này tạo ra bụi kim loại hoặc tiền phạt. Một hệ thống bôi trơn mạnh mẽ sẽ đẩy các hạt bụi này ra khỏi cổ khuôn. Nếu tiền phạt tích tụ, chúng sẽ ghi điểm trên bề mặt dây. Điều này tạo ra các vết xước khiến dây không thể kiểm tra điện ở hạ lưu.
Hệ thống quản lý chất lỏng tích hợp xử lý việc lọc và tuần hoàn. Bộ lọc giường giấy, máy tách từ tính hoặc hệ thống máy ly tâm loại bỏ các hạt vật chất khỏi nhũ tương bẩn. Việc loại bỏ hiệu quả các hạt mịn này sẽ kéo dài vòng đời của chất bôi trơn kéo. Nó làm giảm việc xử lý chất thải nguy hại và đảm bảo chỉ có chất lỏng sạch quay trở lại khu vực vẽ.
Độ giãn dài nhiều bản dựa vào sự đồng bộ hóa tốc độ chính xác. Khi dây đi qua từng khuôn kế tiếp, diện tích mặt cắt ngang của nó giảm và chiều dài của nó tăng lên. Để ngăn dây chụm lại hoặc đứt, tốc độ của mỗi lần quấn tiếp theo phải tăng theo cấp số nhân để phù hợp với độ giãn dài này. Việc quản lý sự chênh lệch tốc độ này đòi hỏi phải kiểm soát độ căng chính xác.
Cuộn cảm biến và cánh tay vũ công cung cấp phản hồi căng thẳng về thể chất. Cánh tay vũ công là một ròng rọc có trọng lượng hoặc được tải bằng khí nén, di chuyển trên dây giữa các giai đoạn kéo hoặc trước ống cuốn. Nếu độ căng của dây giảm xuống thì cánh tay sẽ rơi xuống. Nếu lực căng tăng đột biến, cánh tay sẽ giơ lên. Một chiết áp hoặc bộ chuyển đổi tuyến tính đọc chuyển động vật lý này và gửi tín hiệu điện theo thời gian thực đến hệ thống điều khiển của máy.
Hệ thống vẽ máy tính và ổ đĩa điều khiển tần số (VFD) xử lý các tín hiệu phản hồi này bằng cách sử dụng vòng điều khiển Tỷ lệ-Tích phân-Dẫn xuất (PID). Hệ thống máy tính tự động hóa các tính toán dự thảo dựa trên chuỗi khuôn cụ thể được nạp vào máy. Vòng lặp PID điều chỉnh cấu hình độ căng một cách nhanh chóng, tăng tốc hoặc làm chậm các chuyển động riêng lẻ để giữ cho cánh tay vũ công ở vị trí trung tâm. Nếu vòng PID được điều chỉnh kém, cánh tay của vũ công sẽ dao động dữ dội, khiến dây bị giãn và đứt.
Thiết bị hiện đại phần lớn đã chuyển hướng khỏi các máy trượt cơ học một động cơ. Thay vào đó, các bộ truyền động servo AC riêng lẻ sẽ cấp nguồn cho mỗi capct. Kiến trúc này cung cấp khả năng điều khiển vòng kín, thường giữ độ căng của dây trong phạm vi dung sai nghiêm ngặt ±2%. Bộ truyền động riêng biệt giúp loại bỏ hiện tượng trượt cơ học, giảm độ mài mòn của nắp và cho phép người vận hành kéo các hợp kim nhạy cảm mà không có nguy cơ bị thắt cổ hoặc gãy.
Mặc dù có hệ thống điều khiển điện tử tiên tiến nhưng các cơ chế an toàn vật lý vẫn cần thiết. Hệ thống phanh khí nén phản ứng nhanh xử lý các điểm dừng khẩn cấp. Nếu dây bị đứt hoặc tấm chắn an toàn mở ra, phanh khí nén sẽ hoạt động ngay lập tức. Họ tạm dừng các capcts quay trong một phần của giây. Điều này giúp ngăn dây lỏng dài hàng nghìn feet bị vướng vào bên trong máy và đảm bảo an toàn cho người vận hành.
Người vận hành phải tuân theo các quy trình cụ thể để hiệu chỉnh hệ thống căng trong quá trình chuyển đổi:
Xác minh áp suất khí nén cung cấp cho xi lanh cánh tay vũ công phù hợp với yêu cầu công thức dành cho máy đo dây cụ thể.
Xâu dây qua trình tự khuôn và chạy bộ truyền động theo cách thủ công để thiết lập độ căng ban đầu.
Kiểm tra phản hồi của bộ chuyển đổi tuyến tính trên HMI để đảm bảo cánh tay vũ công đăng ký chính xác tại tâm điểm 0.
Chạy máy ở tốc độ dây chuyền 10% để quan sát độ ổn định của cánh tay múa trước khi tăng tốc đến tốc độ sản xuất tối đa.
Điều chỉnh các tham số điều chỉnh vòng lặp PID trong PLC nếu cánh tay vũ công dao động hoặc săn trong khi tăng tốc.
Gia công nguội làm cứng kim loại. Vào thời điểm dây thoát ra khỏi bản vẽ cuối cùng, nó giòn và cứng. Để khôi phục độ dẫn điện và tính linh hoạt của nó cho việc mắc kẹt hoặc ép đùn xuôi dòng, dây phải được ủ. Giao thức chuyển giao giữa máy vẽ và bộ phận ủ là điểm chuyển tiếp chính trên sàn nhà máy.
Dây được làm cứng rời khỏi phần kéo và ngay lập tức đi vào bộ ủ nội tuyến liên tục . Sự tích hợp này đòi hỏi tốc độ hoàn hảo và sự phù hợp với độ căng. Bộ điều khiển logic lập trình chính (PLC) của máy vẽ đồng bộ hóa tốc độ truyền động trục cuối cùng với các ròng rọc tiếp xúc của máy ủ.
Nếu tốc độ không khớp dù chỉ một chút, kết quả sẽ có ngay lập tức. Quá chùng khiến dây mất tiếp xúc với ròng rọc ủ điện. Điều này dẫn đến tạo ra hồ quang mạnh và phát ra tia lửa làm lõm bề mặt dây và làm hỏng các dải ròng rọc. Lực căng quá lớn sẽ làm căng dây đã được làm nóng, làm mềm, làm thay đổi đường kính cuối cùng của nó hoặc làm đứt toàn bộ dây.
Chuẩn bị nhiệt cũng đóng một vai trò trong quá trình chuyển giao này. Nhiệt dư còn lại trong dây khi thoát ra khỏi máy kéo sẽ ảnh hưởng đến hiệu suất điện của quá trình ủ. Dây đi vào máy ủ được làm ấm trước cần dòng điện ít hơn một chút để đạt được nhiệt độ ủ hoàn toàn. Điều này tối ưu hóa việc sử dụng năng lượng trên toàn bộ dây chuyền và giảm sốc nhiệt trên kim loại.
Việc lựa chọn thiết bị phù hợp đòi hỏi phải lập bản đồ các tính năng cụ thể của máy cho kết quả sản xuất mong muốn của bạn. Ma trận tính năng-kết quả giúp làm rõ những quyết định này. Việc chọn hệ thống truyền động AC servo nhiều động cơ thay vì thiết lập động cơ kép truyền thống sẽ trực tiếp giúp giảm độ trượt dây, tuổi thọ dây dài hơn và tiết kiệm năng lượng có thể đo lường được. Bạn phải điều chỉnh các thông số kỹ thuật phần cứng phù hợp với những trở ngại trong sản xuất hàng ngày của mình.
Khả năng mở rộng và tự động hóa cho biết máy xử lý tốt các môi trường sản xuất có tính hỗn hợp cao như thế nào. Các cơ sở chạy nhiều máy đo dây hoặc chuyển đổi giữa các hợp kim được hưởng lợi rất nhiều từ các thiết bị hỗ trợ nối dây tự động và giá đỡ khuôn thay đổi nhanh. Hệ thống HMI/SCADA kỹ thuật số cho phép người vận hành lưu các công thức về độ căng và tốc độ cụ thể. Thay vì điều chỉnh máy theo cách thủ công trong một giờ, người vận hành chọn công thức và PLC sẽ tự động định cấu hình các bộ truyền động để chạy sản phẩm mới.
Khả năng ghi dữ liệu thể hiện một khía cạnh đánh giá chính cho các cơ sở hiện đại. Máy được trang bị giao thức truyền thông OPC UA có thể đẩy dữ liệu sản xuất theo thời gian thực đến hệ thống ERP trung tâm của nhà máy. Điều này cho phép các nhóm kỹ thuật theo dõi OEE, giám sát tỷ lệ phế liệu và dự đoán khoảng thời gian bảo trì dựa trên tải động cơ thực tế thay vì theo ngày theo lịch.
Các yếu tố hiệu quả hoạt động lâu dài quyết định giá trị thực của thiết bị. Bạn phải tính toán chi phí tiêu hao liên tục. Đánh giá tỷ lệ thay thế khuôn dự kiến dựa trên hiệu quả làm mát và bôi trơn của máy. Theo dõi mức tiêu thụ dầu bôi trơn dự kiến và hiệu suất năng lượng của động cơ truyền động. Đánh giá tính sẵn có của các phụ tùng thay thế cho bộ truyền động servo và PLC độc quyền. Một chiếc máy tiết kiệm năng lượng nhưng yêu cầu các thiết bị điện tử tùy chỉnh, khó tìm nguồn sẽ gây ra thời gian ngừng hoạt động nghiêm trọng khi xảy ra lỗi linh kiện.
Khả năng tồn tại của máy kéo dây trung gian hoàn toàn dựa vào khả năng cân bằng tải nhiệt, động lực học chất lỏng và lực căng cơ học đồng thời. Không kiểm soát được nhiệt sẽ làm suy giảm dây dẫn. Bôi trơn kém làm hỏng khuôn. Lực căng không chính xác làm gãy sản phẩm. Thành công đòi hỏi phải tích hợp cả ba hệ thống vào một nền tảng tự động, gắn kết.
Khi đưa thiết bị vào danh sách rút gọn, các nhóm mua sắm và kỹ thuật phải ưu tiên tính minh bạch. Tìm kiếm các nhà cung cấp cung cấp dữ liệu rõ ràng, được ghi lại về thời gian phản hồi của servo, tốc độ dòng làm mát và khả năng tích hợp với thiết bị ủ hiện có. Tránh các máy có phần mềm kiến trúc khép kín khiến bạn không thể điều chỉnh cấu hình lực căng.
Để tiếp tục nâng cấp hoặc cài đặt khả năng vẽ mới, hãy thực hiện các hành động sau:
Bắt đầu tư vấn kỹ thuật với OEM để yêu cầu nghiên cứu trường hợp cụ thể về việc kéo dài tuổi thọ khuôn cho hợp kim chính xác của bạn.
Yêu cầu nhà cung cấp cung cấp dữ liệu về khả năng chịu lực căng và thời gian phản hồi của cánh tay vũ công trong điều kiện tốc độ đường truyền tối đa.
Kiểm tra độ cứng của nước và khả năng lọc của cơ sở hiện tại của bạn để đảm bảo khả năng tương thích với các hệ thống làm mát khe hẹp hiện đại.
Vạch ra các giao thức truyền thông PLC chính xác cần thiết để đồng bộ hóa máy vẽ mới với bộ đệm và bộ đệm xuôi dòng hiện có của bạn.
Trả lời: Máy bẻ thanh xử lý thanh dây dày, nặng bằng cách sử dụng lực cơ học lớn và làm mát bằng lũ lớn. Một máy trung gian lấy đầu ra từ giai đoạn phân tích và kéo nó xuống các đường kính nhỏ hơn. Máy trung gian sử dụng hệ thống làm mát nhẹ hơn nhưng yêu cầu độ chính xác cao hơn đáng kể trong việc kiểm soát độ căng để ngăn dây mỏng hơn bị đứt.
Trả lời: Nó ngăn ngừa gãy vỡ bằng cách sử dụng điều khiển độ căng vòng kín. Cánh tay vũ công hoặc cuộn cảm biến phát hiện vật lý tình trạng chùng hoặc căng của dây. Chúng gửi tín hiệu theo thời gian thực đến các bộ truyền động AC servo được điều khiển bằng tần số, giúp điều chỉnh ngay lập tức tốc độ của từng capstans riêng lẻ để duy trì độ căng trong phạm vi dung sai nghiêm ngặt ±2%, ngăn chặn tình trạng kéo căng hoặc đứt gãy.
Đáp: Chất bôi trơn tốt nhất phụ thuộc vào kim loại. Đồng thường yêu cầu nhũ tương giàu chất béo để xử lý quá trình làm cứng và duy trì bề mặt hoàn thiện. Nhôm yêu cầu chất bôi trơn riêng biệt với độ nhớt và độ pH khác nhau để ngăn kim loại mềm hơn bị mòn hoặc dính vào khuôn. Máy kim loại kép phải có hệ thống quản lý chất lỏng riêng biệt.
Trả lời: Làm mát Capstan sẽ loại bỏ phần lớn nhiệt ma sát sinh ra trong quá trình kéo. Nếu nắp bị nóng, lượng nhiệt đó sẽ truyền xuống dây và vào khuôn tiếp theo. Nhiệt độ quá cao làm cho cacbua vonfram hoặc khuôn PCD giãn nở vì nhiệt, làm thay đổi đường kính dây và làm tăng tốc độ mài mòn vật lý của cổ khuôn.
Trả lời: Việc đồng bộ hóa đạt được thông qua PLC chính kết nối bộ truyền động trục cuối cùng của máy vẽ với các ròng rọc tiếp xúc của máy ủ. PLC liên tục theo dõi tốc độ dây và điều chỉnh các bộ truyền động để duy trì độ căng hoàn hảo. Điều này giúp dây không bị chùng xuống và mất tiếp xúc điện hoặc bị kéo quá chặt và giãn.
Trả lời: Do biến dạng dẻo nghiêm trọng và ma sát cơ học, nhiệt độ tại bề mặt khuôn thường nằm trong khoảng từ 150°C đến 400°C. Cần phải làm mát khuôn trực tiếp hiệu quả và bôi trơn bằng chất lỏng mạnh mẽ để quản lý lượng nhiệt này và ngăn ngừa hư hỏng do luyện kim đối với dây.


 Tiếng Việt
 简体中文