Số Duyệt:0 CỦA:trang web biên tập đăng: 2026-08-25 Nguồn:Site


Các giai đoạn kéo dây không thẳng hàng dẫn đến hao mòn khuôn quá mức, thường xuyên bị đứt và làm hỏng bề mặt. Việc buộc thiết bị chính phải xử lý mức giảm trung bình sẽ làm mất đi hiệu quả hoạt động. Việc đưa dây không đúng thông số kỹ thuật vào các giai đoạn kéo nhỏ sẽ gây ra lỗi dây tóc xếp tầng. Các nhà quản lý nhà máy và kỹ sư quy trình thường gặp khó khăn trong việc xác định điểm chuyển tiếp chính xác giữa việc thu nhỏ sơ bộ và định cỡ cuối cùng. Thuật ngữ ngành thường trùng lặp, tạo ra sự mơ hồ. Bạn có nguy cơ phải chi vốn cho máy móc được thiết kế quá mức. Bạn cũng làm tăng chi phí hoạt động thông qua việc thiết lập nhiều bước không hiệu quả, gây cản trở quá trình sản xuất. Hướng dẫn này chia nhỏ các ngưỡng kỹ thuật, sự cân bằng trong vận hành và các yêu cầu tích hợp đối với thiết bị kéo dây cỡ vừa và nhỏ. Chúng tôi cung cấp khuôn khổ thực tế để xác định loại máy móc phù hợp cho dây chuyền sản xuất cụ thể của bạn.
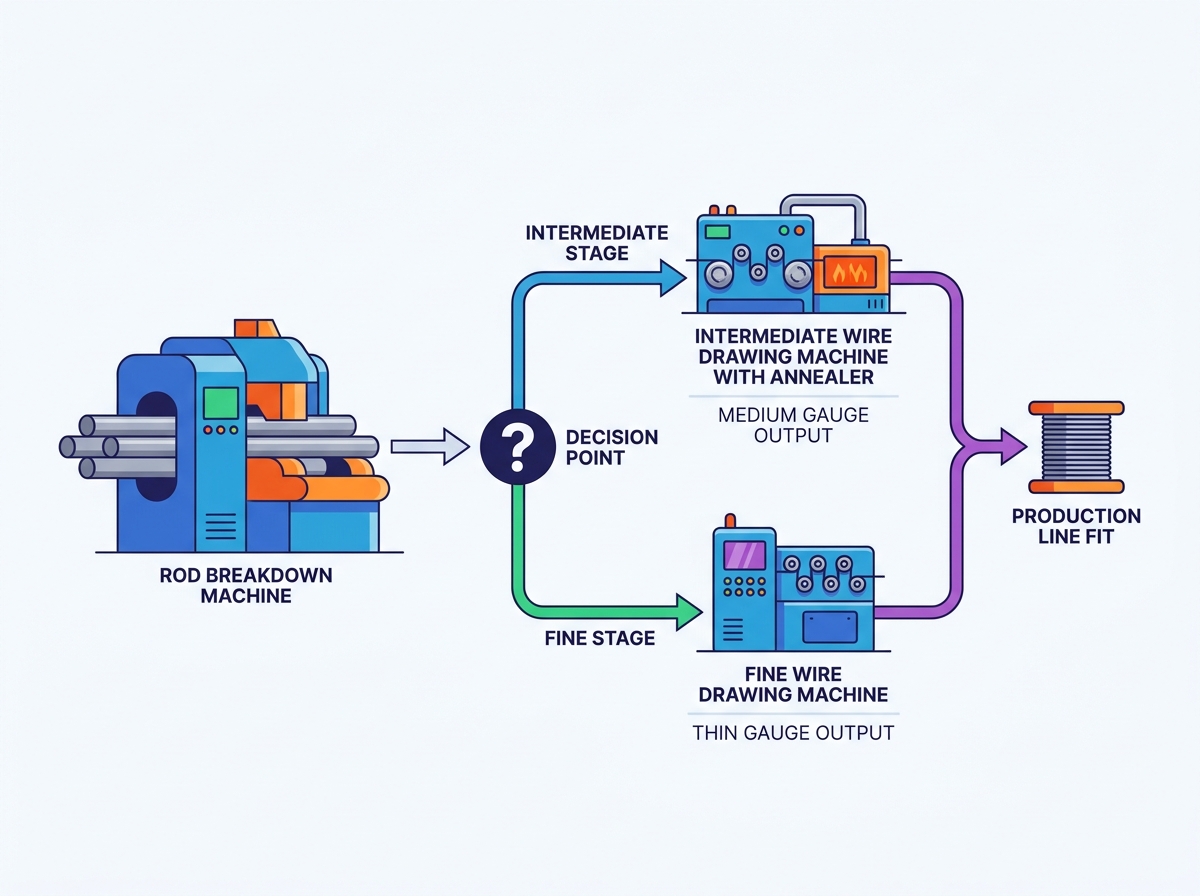
Xác định cầu vận hành: Máy kéo dây trung gian (thường được gọi là máy kéo dây trung bình) đóng vai trò là mối liên kết quan trọng giữa sự cố thanh mô-men xoắn cao và định cỡ cuối cùng ở tốc độ cao, áp dụng mức giảm nhỏ hơn trên nhiều giai đoạn hơn để kiểm soát bề mặt chính xác.
Thúc đẩy hiệu quả xử lý nội tuyến: Việc chỉ định một máy kéo dây trung gian có bộ ủ giúp loại bỏ các tắc nghẽn trong xử lý hàng loạt, khôi phục độ dẻo của vật liệu ngay lập tức và giảm lượng hàng tồn kho trong quá trình sản xuất (WIP).
Khối lượng so với độ chính xác: Máy kéo dây mảnh được thiết kế để xử lý nhiều dây, tốc độ cao với đường kính vi mô (thường là 0,05 mm đến 1 mm), yêu cầu đầu vào được kiểm soát chặt chẽ từ giai đoạn trung gian để ngăn ngừa đứt sợi.
Sự giảm sơ cấp đòi hỏi lực cơ học rất lớn. Các nhà sản xuất thiết kế máy bẻ thanh để có mô-men xoắn cực đại. Nó giảm lượng hàng có đường kính lớn xuống còn các thước đo trung gian có thể quản lý được. Bạn thường nạp thanh đồng 8mm hoặc nhôm 9,5mm vào thiết bị này. Máy kéo thanh đúc thô này qua một loạt khuôn cacbua vonfram lớn. Mục tiêu chính là giảm diện tích hơn là hoàn thiện bề mặt.
Hệ thống thanh toán cho sự cố gãy thanh đòi hỏi sự hỗ trợ kết cấu lớn. Bạn phải quản lý cuộn dây 5 tấn của thanh đúc liên tục. Công tắc báo lỗi và thiết bị phát hiện rối nằm ở điểm vào. Nếu thanh tự vướng vào, máy phải thực hiện dừng khẩn cấp trong vòng một phần nghìn giây. Nếu không dừng lại, quầy thanh toán sẽ bị xé toạc khỏi sàn. Các con lăn dẫn hướng vào làm thẳng thanh trước khi nó chạm vào khuôn vẽ đầu tiên. Điều này ngăn chặn sự mài mòn không đều trên cacbua vonfram.
Một số nhà sản xuất cũ coi sự cố của thanh là lần rút trung gian đầu tiên. Sản xuất hiện đại phân loại nghiêm ngặt đây là sự giảm sơ cấp. Các yêu cầu cơ học rất khác so với các quy trình tiếp theo. Động cơ AC nặng dẫn động lực đẩy lớn. Thiết bị hoạt động với góc nghiêng mạnh mẽ. Nó sử dụng tỷ lệ giảm cao trên mỗi bản nháp, thường giảm hơn 25% diện tích trên mỗi khuôn. Quá trình xử lý tích cực này dẫn đến khả năng kiểm soát độ bóng bề mặt thấp hơn. Bạn không thể sử dụng trực tiếp đầu ra này cho các thao tác định cỡ cuối cùng.
Quá trình vẽ nặng tạo ra nhiệt độ cực cao. Hệ thống phân hủy thanh đòi hỏi phải có loại dầu kéo dày, có độ nhớt cao hoặc nhũ tương nặng. Những chất bôi trơn này ngăn không cho thanh hàn vào khuôn dưới áp suất cực cao. Dây đầu ra thường có kích thước từ 2,0 mm đến 3,5 mm. Dây này có bề mặt không hoàn hảo. Nó cũng phải chịu đựng sự cứng lại khi làm việc nghiêm trọng. Nó đòi hỏi phải sàng lọc thêm trước khi kích thước vi mô.
Thiết bị này chấp nhận đầu ra từ giai đoạn sơ cấp. Nó hoạt động như cầu nối hoạt động trong cơ sở của bạn. Một máy kéo dây trung gian áp dụng các mức giảm tuần tự, nhỏ hơn trên nhiều dây. Người vận hành thường phân loại nó là máy kéo dây cỡ trung bình. Nó xử lý các dây dẫn đồng, nhôm và hợp kim cỡ trung bình.
Giai đoạn trung gian mang lại khả năng kiểm soát độ bền kéo tốt hơn. Quá trình sửa chữa các khiếm khuyết bề mặt còn sót lại từ giai đoạn hỏng hóc mạnh mẽ. Nó tinh chỉnh hình dạng dây. Nó chuẩn bị vật liệu cho quá trình giảm vi mô cuối cùng. Dây đầu vào đi vào khoảng 2,5 mm đến 3,5 mm. Nó thoát ra trong khoảng từ 0,4mm đến 1,2mm. Giai đoạn này chuyển từ khuôn cacbua vonfram nặng sang khuôn kim cương đa tinh thể (PCD).
Người vận hành phải theo dõi tốc độ trượt qua các trục trung gian. Trượt xảy ra khi nắp quay nhanh hơn tốc độ di chuyển của dây. Cần có một lượng trượt được kiểm soát để duy trì độ căng. Trượt quá nhiều sẽ tạo ra ma sát và nhiệt quá mức. Điều này làm cháy nhũ vẽ và tạo thành vết trên bề mặt dây. Bạn điều chỉnh lịch trình dự thảo để tối ưu hóa tỷ lệ trượt. Trình tự khuôn thích hợp đảm bảo dây kéo dài với tốc độ phù hợp với truyền động cơ học của trục vít.
Bạn phải quản lý động lượng và sự căng thẳng một cách cẩn thận ở đây. Khối lượng dây vẫn còn đáng kể. Các giai đoạn tăng tốc và giảm tốc đòi hỏi sự điều khiển chính xác của vũ công. Máy trung gian tinh chỉnh cấu trúc hạt của kim loại. Nó sử dụng các góc dự thảo vừa phải. Hệ thống làm mát chuyển từ dầu nặng sang nhũ tương gốc nước nhẹ hơn. Điều này đảm bảo bề mặt hoàn thiện sạch sẽ, mịn màng.
Giai đoạn này xử lý dây mỏng ở tốc độ cực cao. Máy kéo dây mịn xử lý các đường kính giảm xuống dưới 1mm xuống còn 0,05mm. Thiết bị sử dụng cấu hình nhiều dây. Bạn có thể rút 8, 16 hoặc 32 dây cùng lúc. Tốc độ sản xuất thường vượt quá 30 mét mỗi giây.
Việc cách ly rung động trở nên cần thiết ở những tốc độ cực cao này. Khung máy phải hấp thụ sóng hài tần số cao do động cơ truyền động tạo ra. Bất kỳ rung động nào được truyền tới bộ phận giữ khuôn sẽ gây ra hiện tượng rung lắc nhỏ trên bề mặt dây. Tiếng kêu này làm suy yếu dây tóc. Chúng tôi gắn máy vẽ đẹp trên tấm giảm chấn chuyên dụng. Nền móng phải được cách ly hoàn toàn với các thiết bị nặng như máy bẻ thanh hoặc dây cáp.
Bạn cần nguyên liệu đầu vào hoàn hảo để duy trì thời gian hoạt động cao. Việc ngắt tầng sẽ tạm dừng toàn bộ dây chuyền. Nếu một dây bị đứt, nó thường làm rối các dây liền kề. Điều này gây ra thời gian chết lớn. Giai đoạn tinh xảo dựa trên khuôn kim cương đơn tinh thể tự nhiên hoặc tổng hợp. Những khuôn này cung cấp bề mặt hoàn thiện cuối cùng. Họ duy trì dung sai kích thước nghiêm ngặt.
Kiểm soát lực căng trở thành thách thức kỹ thuật chính. Các sợi vi mô có độ bền kéo rất thấp. Ngay cả những gai căng nhỏ cũng sẽ làm đứt dây. Thiết bị sử dụng cảm biến tải trọng điện tử siêu nhạy. Các vũ công vi mô cung cấp phản hồi theo thời gian thực cho động cơ truyền động. Cơ chế cuộn dây yêu cầu di chuyển ngang hoàn hảo. Các rối ở giai đoạn này sẽ làm hỏng hoạt động ép đùn hoặc mắc kẹt ở hạ lưu.
Giai đoạn trung gian sử dụng lực kéo vừa phải trên mỗi khuôn. Bạn tập trung vào việc duy trì tính toàn vẹn cấu trúc của kim loại. Việc giảm diện tích trên mỗi khuôn thường dao động từ 15% đến 22%. Bạn muốn đạt được bề mặt mịn, đồng đều mà không làm vật liệu bị căng quá mức. Hình dạng khuôn có góc tiếp cận tiêu chuẩn. Chiều dài ổ trục ổn định đường kính dây.
Kim cương đa tinh thể (PCD) chiếm ưu thế ở giai đoạn trung gian. PCD có khả năng chống mài mòn đặc biệt so với cacbua vonfram. Nó chịu được nhiệt độ vừa phải và ma sát ở mức giảm trung bình. Tuy nhiên, PCD thiếu bề mặt nhẵn tuyệt đối của kim cương tự nhiên. Đối với kích thước cuối cùng dưới 0,1mm, kim cương đơn tinh thể tự nhiên vẫn là tiêu chuẩn. Kim cương tự nhiên tạo ra lớp hoàn thiện như gương. Lớp hoàn thiện này là bắt buộc đối với cáp dữ liệu tần số cao hoặc hệ thống dây điện hàng không vũ trụ.
Giai đoạn tốt dựa vào các bản nháp vi mô. Việc giảm diện tích giảm xuống 8% đến 15% mỗi khuôn. Bạn sẽ sử dụng khuôn kim cương tổng hợp hoặc tự nhiên chuyên dụng. Thách thức kỹ thuật cơ bản liên quan đến việc ngăn chặn hiện tượng thắt cổ. Hiện tượng thắt cổ xảy ra khi lực kéo vượt quá giới hạn chảy của dây mỏng. Các góc tiếp cận khuôn trở nên nông hơn. Chiều dài ổ trục tăng tương ứng với đường kính dây. Hình học này giảm thiểu ma sát khi vẽ.
Giai đoạn sản xuất | Vật liệu khuôn sơ cấp | Giảm diện tích trên mỗi bản nháp | Góc tiếp cận điển hình | Chất lượng hoàn thiện bề mặt |
|---|---|---|---|---|
Sự cố thanh | cacbua vonfram | 20% - 30% | 16° - 18° | Thô/Mờ |
Trung cấp | Kim cương đa tinh thể (PCD) | 15% - 22% | 12° - 14° | Mượt / Nửa sáng |
Định cỡ tốt | Kim cương tự nhiên/tổng hợp | 8% - 15% | 10° - 12° | Gương / Sáng |
Quy trình xâu chuỗi khuôn cũng khác nhau đáng kể. Máy trung gian cho phép xâu chuỗi thủ công. Người vận hành kéo dây qua từng khuôn và quấn quanh nắp capct. Máy nhiều dây tốt đòi hỏi các công cụ trỏ và xâu dây chuyên dụng. Luồn 32 dây qua khuôn siêu nhỏ đòi hỏi kỹ năng vận hành cao. Nó cũng đòi hỏi thời gian thiết lập đáng kể.
Theo truyền thống, các thiết lập trung gian chạy các dây đơn. Các thiết kế hiện đại ngày càng có cấu hình nhiều dây. Bạn có thể rút hai đến bốn dây cùng một lúc. Điều này cân bằng hoàn hảo khối lượng cần thiết ở hạ lưu. Máy trung gian bốn dây có thể cung cấp đường vẽ mảnh 32 dây một cách hiệu quả. Điều này ngăn ngừa tắc nghẽn ở thượng nguồn. Nó tối đa hóa việc sử dụng không gian sàn.
Để đảm bảo vận hành an toàn và hiệu quả, người vận hành phải tuân thủ các quy trình nghiêm ngặt khi nối dây cho máy nhiều dây:
Cô lập nguồn điện của máy và gài tất cả các khóa an toàn cơ khí trước khi mở khoang khuôn.
Trỏ các đầu của tất cả các dây bằng máy trỏ nhiều dây chuyên dụng để đảm bảo đường kính đầu vào đồng đều.
Luồn dây qua các con lăn dẫn hướng vào, đảm bảo không có sự giao nhau giữa các sợi liền kề.
Kéo dây qua bộ khuôn đầu tiên và quấn chúng quanh nắp chính, duy trì sự thẳng hàng song song.
Chạy máy ở tốc độ thấp để giảm độ chùng, xác minh rằng tất cả các dây đều nằm đúng trong các rãnh nắp tương ứng của chúng.
Giai đoạn tinh tế hầu như chỉ hoạt động ở dạng đa dây trong môi trường sản xuất cao. Bản vẽ mịn dây đơn chỉ tồn tại đối với các hợp kim chuyên dụng hoặc kim loại quý. Thiết lập nhiều dây yêu cầu hệ thống thanh toán được đồng bộ hóa hoàn hảo. Các cuộn trung gian phải nhả dây có độ căng đồng đều. Bất kỳ trở ngại nào trong việc hoàn trả sẽ làm đứt sợi dây tốt ngay lập tức.
Cấu hình nhiều dây yêu cầu rãnh capct chính xác. Các nắp được phủ gốm phải mòn đều. Nếu một rãnh mòn nhanh hơn các rãnh khác thì tốc độ trượt sẽ thay đổi. Điều này làm thay đổi độ căng trên dây cụ thể đó. Nó dẫn đến đường kính không nhất quán trên bó nhiều dây. Việc kiểm tra dây dẫn thường xuyên vẫn là điều bắt buộc để đảm bảo thành công cho nhiều dây.
Giảm trung bình yêu cầu làm mát capstan mạnh mẽ. Bạn sẽ sử dụng bể chìm hoặc hệ thống phun nước hạng nặng. Mức giảm vừa phải tạo ra nhiệt đáng kể. Kiểm soát độ căng của vũ công chính xác quản lý động lượng của khối dây nặng hơn. Trong quá trình tăng tốc, các bộ truyền động phải vượt qua quán tính của các cuộn quay nặng. Các bộ truyền động phía trước hoạt động phối hợp các động cơ capct và động cơ bộ đệm.
Kích thước cuối cùng dựa vào phản hồi căng thẳng điện tử cực kỳ nhạy cảm. Cảm biến tải trọng thay thế các vũ công cơ khí hạng nặng. Những cảm biến này phát hiện những thay đổi ở cấp độ gram trong độ căng của dây. Bộ điều khiển logic khả trình điều chỉnh tốc độ động cơ tính bằng mili giây. Điều này ngăn cản việc đứt các sợi dễ vỡ khi tăng tốc. Spooling đòi hỏi phải di chuyển ngang hoàn hảo.
Cơ cấu di chuyển ngang trên máy tinh sử dụng động cơ servo. Họ đặt các sợi dây siêu nhỏ cạnh nhau một cách hoàn hảo. Chồng chéo hoặc có khoảng trống sẽ gây rối trong quá trình xử lý tiếp theo. Bộ đệm trung gian xử lý dây lớn hơn. Họ sử dụng hệ thống di chuyển bằng cơ khí hoặc khí nén đơn giản hơn. Dây nặng hơn sẽ tự sửa các lỗi cuộn dây nhỏ. Micro-wire không tha thứ cho những lỗi cuộn dây.
Các giai đoạn trung bình sử dụng hệ thống bôi trơn khối lượng lớn. Các hệ thống này tản nhiệt đáng kể. Nồng độ chất bôi trơn thường nằm trong khoảng từ 4% đến 7%. Bạn phải theo dõi mức độ pH và nhiệt độ liên tục. Sự suy thoái nhiệt của nhũ tương dẫn đến khả năng bôi trơn khuôn kém. Điều này gây ra trầy xước và mòn khuôn nhanh chóng.
Kích thước cuối cùng đòi hỏi chất bôi trơn có độ lọc cao, độ nhớt thấp. Nồng độ giảm xuống 1% đến 3%. Bạn phải đảm bảo không có nhiễu hạt. Sự ô nhiễm gây ra vết xước trên các bề mặt vi mô. Nó dẫn đến sự thất bại thảm khốc. Hệ thống vẽ đẹp sử dụng bộ lọc giường giấy hoặc hydrocyclones tiên tiến. Chúng loại bỏ bụi đồng đến mức micron.
Thông số bôi trơn | Bản vẽ trung cấp | Vẽ đẹp |
|---|---|---|
Nồng độ nhũ tương | 4% - 7% | 1% - 3% |
Nhiệt độ hoạt động | 35°C - 45°C | 30°C - 40°C |
Phương pháp lọc | Hydrocyclone / Lắng đọng trọng lực | Giường giấy / Máy ly tâm lưới mịn |
Mục tiêu mức độ pH | 8,5 - 9,5 | 8,0 - 9,0 |
Công việc vẽ làm cứng kim loại. Khi dây đi qua mỗi khuôn, cấu trúc hạt sẽ nén và kéo dài. Điều này làm tăng độ bền kéo nhưng phá hủy độ dẻo. Dây trở nên giòn. Ủ liên tục nội tuyến khôi phục độ dẻo ngay lập tức. Nó kết tinh lại cấu trúc hạt. Điều này chuẩn bị dây cho quá trình vẽ đẹp tiếp theo.
Việc tích hợp máy kéo dây trung gian với máy ủ giúp loại bỏ các bước xử lý vật liệu. Bạn tránh được yêu cầu phải có lò ủ chuông nhé. Di chuyển các cuộn nặng tới lò nung hàng loạt sẽ lãng phí thời gian. Nó làm tăng yêu cầu về không gian sàn. Ủ hàng loạt cũng có nguy cơ làm nóng không đều. Các lớp bên ngoài của ống cuộn có thể bị ủ quá mức trong khi lõi vẫn cứng.
Ủ nội tuyến liên tục đảm bảo đặc tính kéo dài nhất quán trong toàn bộ ống cuộn. Dây đi qua các vòng tiếp xúc được nhiễm điện. Dòng điện làm nóng dây ngay lập tức thông qua điện trở ngắn mạch. Sau đó, hệ thống sẽ làm nguội dây trong bể làm mát. Mỗi mét dây đều được xử lý nhiệt như nhau. Điều này đảm bảo độ dẻo đồng đều cho các máy nhiều dây phía sau.
So sánh ủ tiếp xúc DC đa vùng và ủ cảm ứng. Ủ tiếp xúc DC hoạt động tốt nhất cho đồng và nhôm. Dây chạm vào các dải tiếp xúc quay. Nhiều vùng làm nóng trước, ủ và hâm nóng dây. Điều này kiểm soát đường cong làm mát một cách chính xác. Ủ cảm ứng hoạt động tốt hơn đối với các hợp kim cụ thể. Nó tránh tiếp xúc vật lý, giảm nguy cơ trầy xước bề mặt.
Bạn phải kiểm soát độ căng thông qua máy ủ một cách chính xác. Dây trở nên cực kỳ mềm và yếu khi được nung nóng đến nhiệt độ kết tinh lại. Nếu lực căng quá cao, dây sẽ giãn ra và giảm đường kính. Điều này làm hỏng dung sai kích thước đạt được trong phần vẽ. Chúng tôi sử dụng các dải tiếp xúc có độ ma sát cực thấp và bộ điều khiển vũ công chính xác bên trong vỏ máy ủ. Phần làm mát phải giảm nhiệt độ xuống dưới ngưỡng oxy hóa trước khi dây thoát ra khỏi môi trường hơi nước bảo vệ.
Đánh giá yêu cầu về môi trường khí bảo vệ. Đun nóng đồng trần ngoài trời sẽ gây ra quá trình oxy hóa nghiêm trọng. Dây chuyển sang màu đen và vô dụng. Máy ủ sử dụng khí nitơ hoặc tạo hơi nước để thay thế oxy. Tạo hơi nước mang lại bầu không khí bảo vệ hiệu quả cao, chi phí thấp. Hơi nước bao phủ vùng sưởi ấm. Nó ngăn chặn quá trình oxy hóa trong giai đoạn nhiệt độ cao tới hạn.
Bạn phải đánh giá hệ thống làm mát máy ủ riêng biệt với chất bôi trơn kéo. Bồn tắm nguội cần có nước sạch, lạnh. Nước làm nguội bị ô nhiễm để lại cặn trên dây ủ. Chất cặn này sẽ làm tắc nghẽn khuôn vi mô trong máy vẽ mịn của bạn. Chỉ định các bộ trao đổi nhiệt và bộ lọc chuyên dụng cho hệ thống làm nguội ủ.
Đầu tư vào một thiết lập trung gian công suất cao với bộ giữ khuôn thay đổi nhanh tiên tiến. Thành công đòi hỏi thời gian hoạt động cơ học cao. Việc thay đổi đường kính nhanh chóng giúp quá trình sản xuất diễn ra suôn sẻ. Nếu nhà máy của bạn cung cấp dây cỡ trung trực tiếp cho dây chuyền bện hoặc dây chuyền ép đùn, hãy tập trung vào công suất. Bạn không cần sự phức tạp nhiều dây ở đây.
Tích hợp bộ đệm kép liên tục. Bộ đệm kép tự động chuyển dây đang chạy từ cuộn dây đầy sang cuộn trống ở tốc độ đường truyền tối đa. Điều này giảm thiểu thời gian chết. Bạn tránh dừng máy mỗi khi ống chỉ đầy. Hệ thống cuộn dây cung cấp một lựa chọn khác. Cuộn dây chặn chết thả dây vào thùng các tông lớn. Điều này cung cấp tải trọng lớn liên tục cho khách hàng ở hạ nguồn.
Tập trung vào độ bền của capstan. Capstans phủ gốm chống mài mòn tốt hơn thép cứng. Kiểm tra các hình nón vẽ thường xuyên. Nắp có rãnh gây trượt dây. Điều này làm hỏng bề mặt hoàn thiện. Việc thực hiện lịch trình bảo trì phòng ngừa nghiêm ngặt cho tàu thuyền đảm bảo sản lượng ổn định ở khổ trung bình.
Tiêu chuẩn hóa nghiêm ngặt đầu ra trung gian để cung cấp cho thiết bị định cỡ cuối cùng của bạn. Hãy xem xét một thiết lập trung gian nhiều dây. Máy trung gian hai dây hoặc bốn dây hoàn toàn phù hợp với yêu cầu hoàn vốn của máy tinh 16 dây. Điều này ngăn ngừa tắc nghẽn ở thượng nguồn. Nó hợp lý hóa công tác hậu cần xử lý ống chỉ của bạn.
Thành công đòi hỏi sự đồng nhất tuyệt đối về đường kính đầu vào. Độ bền kéo ở giai đoạn trung bình phải hoàn toàn ổn định. Bất kỳ sự khác biệt nào ở đây đều gây ra đứt dây theo tầng trong máy nhiều dây. Nếu một ống trung gian có điểm cứng, sợi dây cụ thể đó sẽ bị đứt khi kéo nét. Điều này phá hủy hiệu quả tổng thể của thiết bị.
Thực hiện kiểm soát chất lượng nghiêm ngặt trên các cuộn trung gian. Cân mỗi cuộn dây. Đảm bảo chiều dài dây giống hệt nhau. Máy tinh nhiều dây chạy tốt nhất khi tất cả các cuộn thanh toán trống đồng thời. Chiều dài ống cuộn không khớp buộc người vận hành phải dừng máy thường xuyên để thay đổi từng cuộn cuộn. Điều này làm hỏng hiệu quả sản xuất.
Cân nhắc chi phí thiết bị ban đầu so với mức tiêu thụ năng lượng lâu dài. Nhìn vào hiệu suất của động cơ và ổ đĩa. Động cơ đồng bộ nam châm vĩnh cửu có giá ban đầu cao hơn. Tuy nhiên, chúng giảm đáng kể mức tiêu thụ điện trong vòng đời mười năm. Đánh giá kiến trúc ổ đĩa. Các hệ thống bus DC thông thường chia sẻ năng lượng tái tạo giữa bộ truyền động phanh và động cơ.
Tính toán tỷ lệ thay thế khuôn. Máy rung giá rẻ. Rung động phá hủy kim cương đa tinh thể chết nhanh chóng. Một khung máy cứng có chi phí ban đầu cao hơn nhưng lại tiết kiệm được hàng nghìn USD chi phí thay thế khuôn. Yếu tố chi phí lọc dầu bôi trơn. Quá trình lọc kém buộc bạn phải đổ và thay thế hàng nghìn lít nhũ tương thường xuyên. Hệ thống hydrocyclone cao cấp kéo dài tuổi thọ chất làm mát vô thời hạn.
Yếu tố trong yêu cầu đào tạo người vận hành. Điều khiển PLC nâng cao với màn hình cảm ứng trực quan giúp giảm thời gian học tập. Máy có thiết bị hỗ trợ xâu chuỗi tự động làm giảm sự mệt mỏi của người vận hành. Đánh giá sự sẵn có của các phụ tùng thay thế tại địa phương. Nhập khẩu bảng điện tử độc quyền gây ra thời gian ngừng hoạt động lớn. Các thành phần tự động hóa có sẵn, được tiêu chuẩn hóa giúp giảm thiểu rủi ro bảo trì dài hạn.
Thanh kéo kém gây ra lỗi xếp tầng. Hình bầu dục hoặc tạp chất bề mặt chuyển sang giai đoạn trung gian. Các khuôn vừa cố gắng điều chỉnh hình bầu dục. Điều này gây ra sự mòn khuôn không đều. Các tạp chất trên bề mặt làm xước khuôn và làm đứt dây. Bạn sẽ thấy số lần đứt tăng lên khi dây ngày càng mỏng hơn.
Thực hiện các máy đo đường kính laser nội tuyến. Lắp đặt các đồng hồ đo này giữa lối ra chính và lối vào trung bình. Tia laser quét dây trên hai trục. Nó phát hiện hình bầu dục ngay lập tức. Cài đặt máy dò khuyết tật dòng điện xoáy. Những cảm biến này xác định các khoảng trống bên trong hoặc các vết nứt bề mặt trong đồng. Việc nắm bắt những khiếm khuyết này trước khi chúng xâm nhập vào máy trung gian sẽ giúp tiết kiệm thời gian ngừng hoạt động lớn.
Thiết lập liên lạc chặt chẽ giữa người vận hành sự cố và người vận hành trung gian. Nếu sự cố chết mòn, máy trung gian sẽ nhận được dây quá khổ. Điều này làm quá tải bản dự thảo trung gian đầu tiên. Nó gây ra lỗi động cơ và đứt dây. Kiểm tra khuôn thường xuyên ở giai đoạn đầu sẽ bảo vệ thiết bị phía sau.
Việc chạy quá tuổi thọ hoạt động của chúng đảm bảo dây bị lỗi. Khi khuôn mòn, chiều dài ổ trục ngắn lại và đường kính tăng lên. Điều này làm thay đổi tỷ lệ giảm cho khuôn tiếp theo. Nó buộc khuôn tiếp theo phải có bản nháp nặng hơn thiết kế.
Thực hiện một lịch trình đo khuôn nghiêm ngặt. Sử dụng micromet laser để kiểm tra đường kính đầu ra của mỗi ống chỉ. Khi đường kính đạt tới giới hạn dung sai trên, hãy kéo toàn bộ dây khuôn. Không thay thế khuôn đơn trong thiết lập nhiều khuôn. Thay thế toàn bộ để duy trì tỷ lệ độ giãn dài chính xác trên toàn bộ máy. Gửi khuôn bị mòn đến phòng dụng cụ để thay đổi kích thước và đánh bóng lại.
Lọc không đầy đủ dẫn đến sự tích tụ hạt. Bụi đồng tích tụ trong nhũ tương. Điều này gây ra điểm chết. Nó làm hỏng các khuyết tật trên bề mặt dây. Nó làm tăng tốc độ mài mòn của nắp capt sớm. Chất làm mát bẩn hoạt động giống như một chất bột nhão. Nó phá hủy hình học chính xác của khuôn vẽ của bạn.
Chỉ định hệ thống lọc tập trung, công suất cao. Sử dụng bộ lọc giường giấy để vẽ đẹp. Sử dụng các đơn vị hydrocyclone để vẽ trung gian. Điều chỉnh quá trình lọc đặc biệt cho vật liệu và giai đoạn vẽ. Bản vẽ nhôm đòi hỏi cơ chế lọc khác với bản vẽ đồng. Bụi nhôm nổi lên còn bụi đồng chìm xuống. Thiết kế xe tăng của bạn cho phù hợp.
Theo dõi nhiệt độ nước làm mát một cách nghiêm ngặt. Nhũ tương nóng bị phân hủy về mặt hóa học. Nó mất đi tính bôi trơn. Nhũ tương lạnh trở nên quá nhớt. Nó không xuyên qua được hình dạng khuôn. Lắp đặt hệ thống làm lạnh tự động có van tỷ lệ. Duy trì nhiệt độ chất làm mát trong cửa sổ ba độ nghiêm ngặt để có hiệu suất vẽ tối ưu.
Việc di chuyển các cuộn giấy nặng giữa các máy sẽ gây ra hư hỏng khi xử lý. Xe nâng và cần cẩu trên cao thường xuyên va vào mặt bích của ống cuộn. Mặt bích bị cong sẽ làm đứt dây trong quá trình hoàn trả ở máy tiếp theo. Điều này gây đứt dây ngay lập tức ở tốc độ cao.
Sử dụng bộ điều khiển xử lý ống chỉ chuyên dụng. Huấn luyện người vận hành kiểm tra mặt bích ống cuộn trước khi đưa chúng vào quầy thanh toán. Thực hiện một khu vực cách ly đối với các ống cuộn bị hư hỏng. Sửa chữa hoặc loại bỏ các cuộn bị cong ngay lập tức. Chi phí của một ống cuộn mới không đáng kể so với thời gian ngừng hoạt động do đứt dây tốc độ cao.
Đứt dây thường xuyên xảy ra khi thay đổi tốc độ. Bỏ qua máy ủ gây ra sự mất ổn định căng thẳng. Việc thay đổi ống chỉ tạo ra sự căng thẳng đột ngột. Quán tính cơ học của các cuộn nặng tác động lên động cơ dẫn động. Nếu động cơ chậm lại thậm chí vài mili giây, dây sẽ đứt.
Yêu cầu đồng bộ hóa dựa trên PLC nâng cao. Sử dụng các ổ đĩa phía trước đang hoạt động. Những ổ đĩa này hoàn toàn phù hợp với tốc độ vẽ capstans, vòng ủ và bộ đệm tiếp nhận. Các vòng điều khiển PID phải thực thi tính bằng mili giây. Điều chỉnh khí nén của vũ công một cách cẩn thận. Các xi lanh vũ công chậm chạp không hấp thụ được lực căng quá độ.
Thực hiện phanh tái tạo trên khán đài xuất chi. Phanh ma sát cơ học bị mòn và bám không đều. Điều này gây ra căng thẳng về việc hoàn trả đột ngột. Hoàn trả cơ giới với bộ truyền động tái tạo mang lại lực căng lưng hoàn toàn trơn tru. Chúng cũng cung cấp năng lượng điện trở lại lưới máy trong quá trình giảm tốc. Điều này cải thiện độ ổn định tổng thể của máy.
Khiếm khuyết/Triệu chứng | Nguyên nhân gốc rễ chung | Hành động khắc phục |
|---|---|---|
Phá vỡ cốc và hình nón | Căng thẳng quá mức / Mòn khuôn | Kiểm tra lịch trình dự thảo và thay thế khuôn bị mòn. |
Kéo căng | Khoản chi trả không đúng/Tangle | Kiểm tra mặt bích ống chỉ và điều chỉnh độ căng của phanh. |
Chấm điểm bề mặt | Chất bôi trơn bị ô nhiễm | Làm sạch hệ thống lọc và thay thế vật liệu lọc. |
Sự đổi màu / oxy hóa | Máy ủ hơi bị hỏng | Kiểm tra mực nước và áp suất của máy tạo hơi nước. |
Kiểm tra dung sai đầu ra của mức giảm sơ cấp hiện tại bằng cách sử dụng thước đo laze nội tuyến để thiết lập đường cơ sở cho đầu vào trung gian.
Tính toán tỷ lệ giảm cần thiết của bạn trên tất cả các trình tự khuôn đã lên kế hoạch để ngăn chặn tình trạng quá tải của động cơ trong các giai đoạn tăng tốc.
Yêu cầu chạy thử bằng tài liệu với các hợp kim dây cụ thể của bạn từ các nhà sản xuất máy móc trong danh sách rút gọn trước khi hoàn thiện các thông số kỹ thuật của thiết bị.
Lập bản đồ không gian sàn cơ sở của bạn để xác nhận diện tích chính xác cần thiết cho việc tích hợp ủ nội tuyến liên tục và xử lý ống cuộn.
Trả lời: Đường kính đầu vào thường nằm trong khoảng từ 2,5 mm đến 3,5 mm đối với đồng và nhôm. Điều này phụ thuộc rất nhiều vào thông số kỹ thuật đầu ra của thiết bị giảm tốc chính của bạn. Sau đó, máy sẽ giảm lượng phôi này xuống trong khoảng từ 0,4 mm đến 1,2 mm để xử lý tiếp theo.
Đ: Vâng. Các chuyên gia trong ngành sử dụng các thuật ngữ này thay thế cho nhau. Cả hai đều đề cập đến thiết bị thu hẹp khoảng cách giữa quá trình giảm sơ cấp nặng và kích thước vi mô cuối cùng tốc độ cao. Họ xử lý các tỷ lệ giảm vừa phải và chuẩn bị bề mặt hoàn thiện cho bản vẽ đẹp tiếp theo.
Trả lời: Bộ phận giảm tốc chính xử lý mô-men xoắn lớn để bẻ gãy thanh đúc thô 8mm. Nó sử dụng các góc dự thảo tích cực và khuôn lớn. Bộ phận trung gian lấy dây đã xử lý đó và áp dụng các mức giảm tuần tự nhỏ hơn để tinh chỉnh đường kính và khắc phục các khuyết điểm trên bề mặt.
Trả lời: Bạn nên tích hợp ủ nội tuyến khi các quy trình tiếp theo của bạn yêu cầu độ dẻo cao. Công việc vẽ làm cứng kim loại. Ủ liên tục trong dây chuyền khôi phục tính linh hoạt ngay lập tức mà không cần di chuyển ống cuộn sang lò nung mẻ ngoại tuyến. Sự tích hợp này làm giảm đáng kể việc xử lý nguyên liệu và tồn kho sản phẩm dở dang.
Đ: Vâng. Trong khi các mô hình cũ xử lý các sợi đơn thì các cơ sở hiện đại thường xuyên triển khai các thiết lập trung gian nhiều dây. Vẽ hai đến bốn dây đồng thời giúp cân bằng khối lượng sản xuất. Điều này đảm bảo bạn có thể cấp đầy đủ dây chuyền định cỡ cuối cùng tốc độ cao 16 dây hoặc 32 dây mà không tạo ra tắc nghẽn ở thượng nguồn.


 Tiếng Việt
 简体中文