Số Duyệt:0 CỦA:trang web biên tập đăng: 2026-10-03 Nguồn:Site


Sản xuất dây có độ chính xác cao đòi hỏi phải kiểm soát tuyệt đối các biến số vật lý, cơ học và nhiệt. Ngay cả những tính toán sai lầm nhỏ trong thông số kỹ thuật của thiết bị cũng có thể làm gián đoạn toàn bộ lịch trình sản xuất và làm hỏng nguyên liệu thô đắt tiền. không chính xác Kích thước máy vẽ dây mảnh sẽ ảnh hưởng trực tiếp đến năng suất sản xuất tổng thể. Sự sai lệch nghiêm trọng này dẫn đến đứt dây thường xuyên, mài mòn khuôn nhanh hơn và đường kính cuối cùng không nhất quán cao. Đối với các nhà sản xuất, việc đánh giá tỷ lệ chính xác giữa công suất đầu vào, mục tiêu đầu ra, trình tự khuôn và tốc độ vận hành là vô cùng quan trọng.
Bạn phải duy trì sản xuất liên tục, khối lượng lớn mà không ảnh hưởng đến tính toàn vẹn cấu trúc của vật liệu. Hướng dẫn này cung cấp một khuôn khổ dựa trên bằng chứng để xác định và đánh giá các cấu hình kéo dây. Bạn sẽ học cách đảm bảo hiệu suất đáng tin cậy, giảm thời gian ngừng hoạt động ngoài dự kiến và tối đa hóa hiệu suất thiết bị lâu dài thông qua việc lập kế hoạch trả trước tỉ mỉ.
Kích thước máy vẽ dây mảnh chính xác phụ thuộc vào tỷ lệ giảm diện tích giữa đường kính đầu vào tối đa và đường kính đầu ra mục tiêu.
Hình dạng trình tự khuôn cho biết công suất động cơ cần thiết và khả năng kiểm soát độ căng, ảnh hưởng trực tiếp đến tuổi thọ của thiết bị.
Tối ưu hóa tốc độ kéo đòi hỏi phải cân bằng mục tiêu thông lượng với giới hạn nhiệt của vật liệu dây và hệ thống bôi trơn.
Các quyết định mua sắm nên ưu tiên các biện pháp kiểm soát độ căng PLC tích hợp, độ bền giới hạn và độ ổn định vận hành có thể chứng minh được so với tốc độ tối đa theo lý thuyết.
Việc xác định các thông số kỹ thuật cơ bản đặt nền tảng tuyệt đối cho quá trình sản xuất liên tục. Bạn phải đánh giá cẩn thận đường kính ban đầu tối đa trước khi chạy bất kỳ vật liệu nào. Ngưỡng này phụ thuộc rất nhiều vào độ bền kéo vốn có của kim loại. Đồng hoạt động hoàn toàn khác với thép cacbon cao, nhôm hoặc hợp kim đồng thau. Vật liệu có độ bền kéo cao đòi hỏi các giai đoạn kéo ban đầu phải chắc chắn để tránh động cơ bị chết máy. Chất lượng dây đầu vào quyết định rất nhiều đến tính khả thi của bản vẽ tổng thể. Các khuyết tật bề mặt, oxit hoặc tạp chất cực nhỏ thường khuếch đại trong quá trình kéo dài. Do đó, bạn cần có nguồn nguyên liệu nguyên sơ và quy trình làm sạch trước thích hợp để ngăn ngừa hiện tượng gãy xương ở hạ lưu.
Tiếp theo, xác định rõ ràng các yêu cầu về dung sai đầu ra của bạn. Các ứng dụng dây thành phẩm đòi hỏi sự chênh lệch ở mức micron nghiêm ngặt và có thể kiểm chứng được. Ngay cả những sai lệch nhỏ cũng có thể gây ra lỗi ứng dụng lớn trong thiết bị điện tử hoặc y tế. Đường kính đầu ra mục tiêu quyết định các giai đoạn kéo dài cần thiết trong phạm vi diện tích của máy. Đường kính cuối cùng nhỏ hơn vốn đòi hỏi diện tích máy lớn hơn để chứa được nhiều khuôn hơn.
Bạn phải tính toán chính xác Tỷ lệ giảm diện tích (ARR) cho mỗi lần vượt qua. Điều này liên quan đến việc theo dõi tổng mức giảm theo mặt cắt ngang cùng với giới hạn cho mỗi dự thảo. Vượt quá các giới hạn kỹ thuật này sẽ gây ra tình trạng giòn dây ngay lập tức và đứt gãy nghiêm trọng. Các kỹ sư sử dụng các công thức ARR nghiêm ngặt để bảo vệ tính toàn vẹn của vật liệu trong toàn bộ quá trình vận hành. Một lỗi phổ biến là đẩy ARR quá cao ở bước cuối cùng để đạt được đường kính cụ thể, làm ảnh hưởng đến độ hoàn thiện bề mặt của dây. Luôn phân phối tải giảm đều.
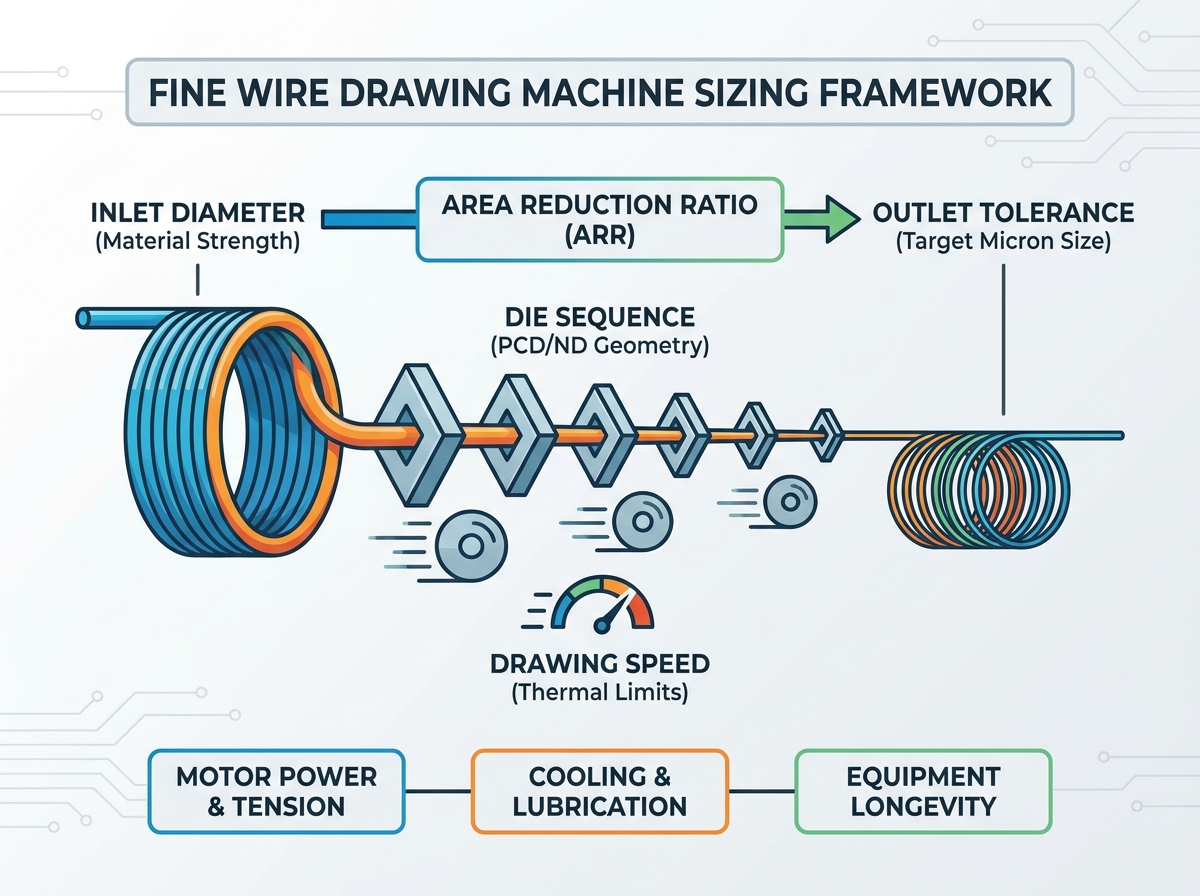
Kiến trúc trình tự khuôn xác định nhịp đập cơ học của quá trình soạn thảo. Việc tích hợp hiệu suất cao hệ thống kéo dây mịn đòi hỏi phải lựa chọn vật liệu khuôn có độ chính xác cao. Bạn phải đánh giá khuôn Kim cương đa tinh thể (PCD) so với khuôn Kim cương tự nhiên (ND) dựa trên ứng dụng. Độ cứng của vật liệu và khối lượng sản xuất dự kiến sẽ thúc đẩy sự lựa chọn cụ thể này. PCD mang lại độ bền vượt trội và tốc độ mài mòn có thể dự đoán được khi vận hành đồng khối lượng lớn. ND cung cấp bề mặt hoàn thiện vượt trội cần thiết cho các ứng dụng hàng không vũ trụ siêu mịn chuyên dụng. Thực hiện phân tích nghiêm ngặt về chi phí đến tuổi thọ để thiết lập lịch trình thay thế khuôn chủ động.
Phác thảo hình học đóng một vai trò to lớn trong việc kiểm soát dòng vật liệu. Bạn phải tối ưu hóa góc tiếp cận và vùng giảm lõi. Ví dụ, các vật liệu mềm hơn như đồng đòi hỏi các góc tiếp cận khác với các hợp kim cứng hơn. Chiều dài ổ trục cũng phải phù hợp với vật liệu dây cụ thể của bạn để đảm bảo độ ổn định về kích thước. Việc đánh giá cơ chế căn chỉnh chuỗi khuôn cũng quan trọng không kém đối với tuổi thọ của thiết bị. Căn chỉnh phù hợp giúp giảm thiểu ma sát ngang và ngăn chặn sự mài mòn không đối xứng của khuôn.
Cuối cùng, hãy đánh giá cẩn thận cấu hình máy trượt và chống trượt. Hệ thống trượt cực kỳ phổ biến trong môi trường vẽ đẹp nhiều giai đoạn. Chúng cho phép trượt trục có kiểm soát để cân bằng độ căng một cách tự nhiên giữa các giai đoạn kéo dài. Thiết kế chống trượt giúp loại bỏ hoàn toàn ma sát nhưng đòi hỏi sự đồng bộ hóa động cơ phức tạp và có độ phản hồi cao. Bạn phải xác định thiết kế động học tốt nhất để quản lý độ giãn dài của dây một cách an toàn. Lực căng lưng nhất quán giúp ngăn chặn tình trạng đứt dây thảm khốc giữa đường và duy trì độ tuyến tính của dây.
Tốc độ vận hành ảnh hưởng mạnh mẽ đến cả chất lượng sản phẩm cuối cùng và tuổi thọ của máy. Động lực học tốc độ nạp dây chỉ ra ứng suất vật liệu bên trong được tạo ra trong quá trình giảm. Tốc độ nạp đầu vào ảnh hưởng trực tiếp đến cường độ năng suất và độ dẻo của dây. Các vật liệu nhạy cảm như hợp kim đồng thau và đồng siêu mịn phản ứng kém với vận tốc cực cao. Bạn phải xác định chính xác điểm lợi nhuận giảm dần cho dây chuyền sản xuất của mình. Tốc độ tăng quá mức gây ra các vết nứt vi mô tiềm ẩn làm ảnh hưởng đến tính dẫn điện. Nó cũng dẫn đến hiện tượng ghi điểm bề mặt nghiêm trọng, khiến dây trở nên vô dụng đối với các ứng dụng đòi hỏi độ chính xác cao.
Duy trì tốc độ cao đòi hỏi quản lý nhiệt và kỹ thuật chất lỏng đặc biệt. Ma sát tạo ra lượng nhiệt lớn trong quá trình giảm diện tích nhanh chóng. Bạn phải đánh giá cẩn thận công suất làm mát cần thiết trước khi mở rộng quy mô sản xuất. Tốc độ dòng bôi trơn khối lượng lớn, liên tục sẽ tiêu tan nhiệt ma sát nguy hiểm này một cách hiệu quả.
Đánh giá các rủi ro nghiêm trọng về sự cố hỏng hóc của chất bôi trơn ở tốc độ vận hành tối đa. Chất bôi trơn xuống cấp sẽ phá hủy các khuôn đắt tiền và làm hỏng bề mặt dây gần như ngay lập tức. Đảm bảo hệ thống lọc của bạn loại bỏ các hạt kim loại cực nhỏ khỏi nhũ tương để ngăn ngừa sự tích tụ bùn.
Tốc độ vật liệu chung và các cân nhắc về nhiệt
Chất liệu dây | Độ nhạy tốc độ | Yếu tố rủi ro nhiệt | Trọng tâm bôi trơn được đề xuất |
|---|---|---|---|
Đồng siêu mịn | Cao | Trung bình (có độ dẻo cao) | Nhũ tương tổng hợp có độ bôi trơn cao |
Hợp kim đồng thau | Rất cao | Cao (dễ bị giòn) | Chất bôi trơn ranh giới hạng nặng |
Thép cacbon cao | Vừa phải | Cực đoan (sinh nhiệt nhanh) | Dầu khoáng có khả năng làm mát cao |
Việc lựa chọn đáng tin cậy thiết bị kéo dây mảnh đòi hỏi các quy trình đánh giá nghiêm ngặt, dựa trên dữ liệu. Hệ thống truyền động và điều khiển chính xác nằm ở vị trí hàng đầu trong danh sách này. So sánh trực tiếp các thiết lập động cơ AC truyền thống với các bộ truyền động servo đa trục hiện đại. Hệ thống servo cung cấp khả năng đồng bộ hóa độ căng vượt trội trên tất cả các giai đoạn kéo dài được kết nối với nhau. Đánh giá khả năng đáp ứng của hệ thống PLC tích hợp một cách tỉ mỉ. Nó phải xử lý các giai đoạn tăng tốc và giảm tốc nhanh chóng một cách hoàn hảo để duy trì độ căng. Việc định giờ PLC kém có thể gây đứt dây ngay lập tức trong quá trình khởi động máy tiêu chuẩn.
Tiếp theo, tập trung chặt chẽ vào thông số kỹ thuật thiết kế hình nón và bản vẽ hình nón. Đánh giá việc xử lý bề mặt được áp dụng cho các hình nón vẽ chính. Lớp phủ cacbua vonfram và vòng gốm tiên tiến mang lại khả năng chống mài mòn đặc biệt. Bạn nên phân tích dấu chân vật lý và độ dày khung của máy. Độ cứng cơ học là cần thiết để làm giảm rung động tần số cao trong quá trình hoạt động cao điểm. Các rung động không được kiểm soát sẽ phá hủy dung sai đầu ra ở mức micron và rút ngắn tuổi thọ vòng bi.
Các số liệu về hiệu quả năng lượng đòi hỏi sự xem xét kỹ lưỡng từ các nhóm kỹ thuật. Xem lại số liệu tiêu thụ điện năng thực tế trên mỗi kg dây rút. Đừng mù quáng tin tưởng vào những tuyên bố lý thuyết của nhà sản xuất được tìm thấy trong các tài liệu quảng cáo tiêu chuẩn. Khả năng tiêu thụ điện năng trong thế giới thực thường vượt quá đáng kể các ước tính cơ bản khi kéo các hợp kim cứng.
Ưu tiên các bộ truyền động servo đa trục để kiểm soát độ căng chính xác, có thể lặp lại.
Xác minh chất lượng ứng dụng của lớp phủ hình nón bằng gốm hoặc cacbua vonfram.
Yêu cầu dữ liệu tiêu thụ năng lượng thực tế được thu thập từ các hoạt động sản xuất thực tế.
Kiểm tra hệ thống phanh tái tạo tích hợp để phục hồi năng lượng điện.
Việc tránh những cạm bẫy về kích thước thông thường sẽ bảo vệ thời gian sản xuất và đầu tư vốn của bạn. Công suất máy được xác định quá cao dẫn đến lãng phí năng lượng lớn và liên tục. Máy tiêu thụ năng lượng không cần thiết cho các công việc tiêu chuẩn, nhẹ nhàng, ảnh hưởng nghiêm trọng đến lợi nhuận. Ngược lại, việc cung cấp năng lượng cho thiết bị không đủ dẫn đến căng động cơ nghiêm trọng và quá nóng. Điều này gây ra thời gian ngừng hoạt động của thiết bị thường xuyên và đảm bảo không đạt được hạn ngạch sản xuất. Bạn phải xác định kích thước thiết bị một cách chính xác theo nhu cầu vật liệu và khối lượng cụ thể của mình.
Việc xác nhận và thử nghiệm nghiêm ngặt sẽ tách biệt các nhà cung cấp đáng tin cậy khỏi những nhà cung cấp kém. Người mua phải yêu cầu trả trước việc kiểm tra vật liệu có thể kiểm chứng trước khi ký đơn đặt hàng. Yêu cầu thực hiện các thử nghiệm chạy thử nghiêm ngặt tại cơ sở của nhà sản xuất bằng cách sử dụng dây chính xác của bạn. Bạn không bao giờ nên đăng xuất trước khi chứng kiến quá trình chạy thử nghiệm liên tục và thành công. Đảm bảo nhà cung cấp chứng minh được độ ổn định căng thẳng nhất quán trong các thử nghiệm này.
Cuối cùng, hãy tính toán Lợi tức đầu tư (ROI) dài hạn của bạn một cách toàn diện. Yếu tố về tính sẵn có lâu dài của các phụ tùng thay thế và linh kiện điện tử độc quyền. Tính toán chi phí bảo trì khuôn dự kiến của bạn một cách chính xác dựa trên dữ liệu của nhà cung cấp. Bạn cũng phải tính đến thời gian ngừng hoạt động định kỳ trong chu kỳ bảo trì phòng ngừa. Chỉ tập trung hoàn toàn vào giá mua ban đầu là một sai lầm nghiêm trọng và tốn kém. Một chiếc máy rẻ hơn với thời gian ngừng hoạt động cao sẽ phá hủy lợi nhuận hoạt động của bạn một cách nhanh chóng.
Để đạt được kích thước máy hoàn hảo đòi hỏi phải đánh giá toàn diện toàn bộ dây chuyền sản xuất của bạn. Bạn không thể tách biệt các số liệu đơn lẻ như công suất động cơ hoặc tốc độ tối đa theo lý thuyết. Thay vào đó, bạn phải hài hòa các giới hạn đầu vào, hình dạng khuôn và khả năng quản lý nhiệt một cách liền mạch. Các nhà sản xuất phải nhận ra hình dạng phác thảo và tốc độ vận hành ảnh hưởng trực tiếp đến tính toàn vẹn của vật liệu như thế nào.
Tiến hành kiểm tra nghiêm ngặt dựa trên dữ liệu về các tắc nghẽn sản xuất hiện tại của bạn.
Yêu cầu các nhà cung cấp tiềm năng cung cấp dữ liệu vận hành thực nghiệm cho máy móc của họ.
Ưu tiên độ ổn định lực căng và kiểm soát nhiệt đối với tốc độ nạp nguyên liệu.
Thiết lập lịch trình bảo trì chủ động cho khuôn và bản vẽ trục.
Dành thời gian để xác nhận hiệu suất của máy bằng hợp kim dây cụ thể của bạn. Cách tiếp cận cẩn thận này đảm bảo năng suất sản xuất cao và độ tin cậy lâu dài của thiết bị.
A: Tốc độ nạp quá cao sẽ làm tăng ma sát và nhiệt trong khuôn sơ cấp. Sự tăng vọt nhiệt này có thể làm thay đổi cấu trúc thớ của đồng thau, dẫn đến giòn, khuyết tật bề mặt và khả năng đứt dây ở hạ lưu cao hơn.
Đáp: Tuổi thọ thay đổi đáng kể tùy theo vật liệu (PCD so với Kim cương tự nhiên), tốc độ kéo và chất lượng bôi trơn. Người mua nên theo dõi độ mòn khuôn bằng cách theo dõi sự mất dần dung sai đường kính đầu ra thay vì chỉ dựa vào số giờ hoạt động.
Trả lời: Số lượng bản nháp được tính bằng cách lấy tổng mức giảm diện tích mặt cắt cần thiết (từ đầu vào đến đầu ra) và chia cho tỷ lệ phần trăm giảm tối đa an toàn cho phép trên mỗi bản nháp đối với hợp kim cụ thể của bạn, đảm bảo không bao giờ vượt quá giới hạn độ bền kéo của vật liệu.


 Tiếng Việt
 简体中文