Số Duyệt:0 CỦA:trang web biên tập đăng: 2026-10-14 Nguồn:Site


Sản xuất dây đồng liên tục tốc độ cao phải đối mặt với thách thức cốt lõi khắt khe. Bạn phải đạt được các đặc tính luyện kim nhất quán, đặc biệt là tái kết tinh hạt mà không làm giảm tốc độ dây chuyền. Lợi nhuận ròng trong sản xuất dây hoàn toàn phụ thuộc vào việc giảm thiểu tỷ lệ phế liệu. Dây giòn gây ra độ giãn dài kém. Sự đổi màu bề mặt cho thấy quá trình oxy hóa. Cả hai vấn đề đều phá hủy năng suất và ảnh hưởng đến hiệu quả hoạt động.
Bài viết này cung cấp cho các kỹ sư quy trình và người quản lý nhà máy một khuôn khổ nghiêm ngặt, dựa trên bằng chứng. Bạn sẽ học cách đánh giá hiệu quả thiết bị ủ nội tuyến. Chúng tôi phác thảo cách thiết lập các hoạt động kiểm tra chất lượng nghiêm ngặt và giảm thiểu các rủi ro triển khai phổ biến. Nắm vững chất lượng ủ dây đồng nội tuyến đảm bảo dây chuyền sản xuất của bạn chạy hoàn hảo ở tốc độ thiết kế tối đa, bảo vệ lợi nhuận của bạn khỏi lãng phí có thể tránh được.
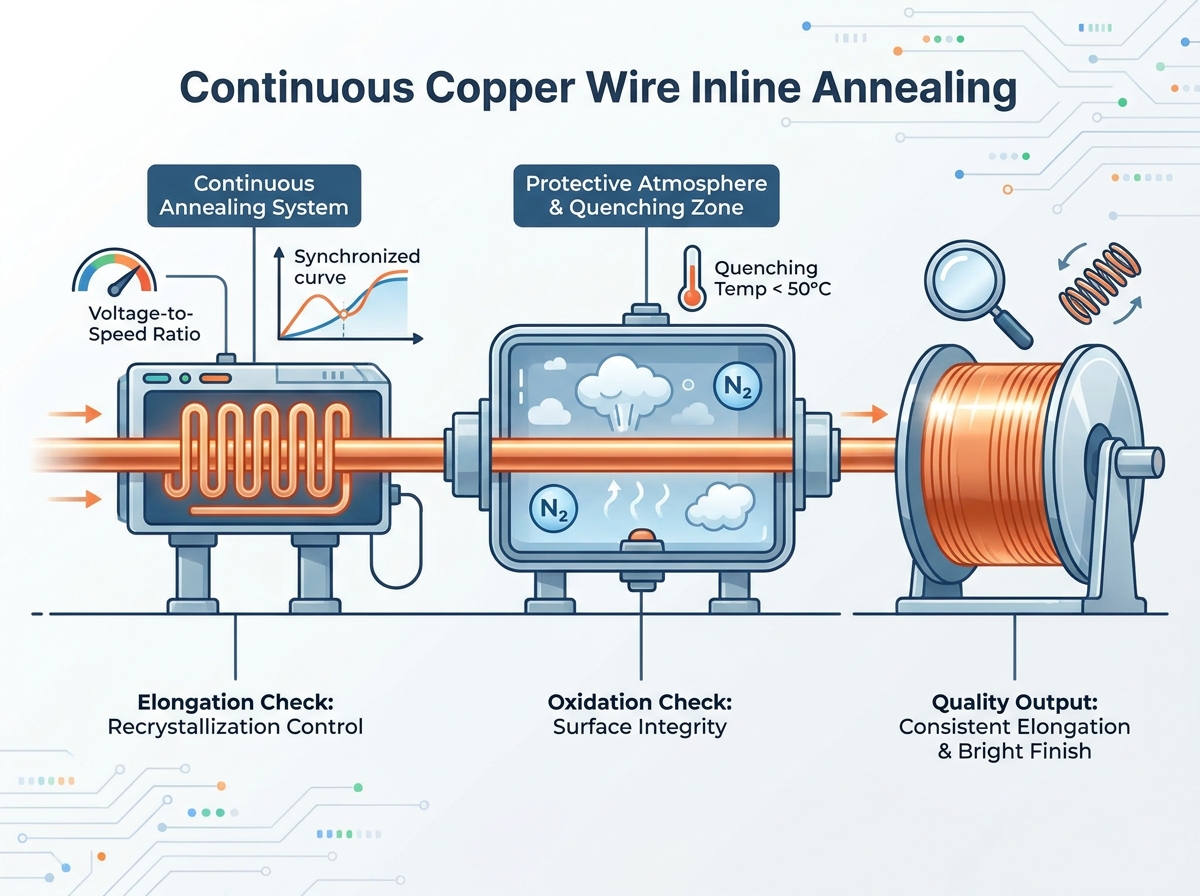
Các biến độ giãn dài được nhắm mục tiêu: Đồng bộ hóa chính xác điện áp ủ với tốc độ đường dây là động lực chính cho độ giãn dài nhất quán trong các hệ thống ủ liên tục.
Ngăn chặn quá trình oxy hóa: Kiểm soát quá trình oxy hóa hiệu quả phụ thuộc hoàn toàn vào tính toàn vẹn của môi trường bảo vệ (hơi nước hoặc nitơ) và quản lý nhiệt độ chính xác của chất lỏng làm nguội.
Đánh giá thiết bị: Khi chọn máy kéo dây ủ liên tục, hãy ưu tiên các hệ thống phản hồi vòng kín tự động điều chỉnh đầu vào nhiệt dựa trên dữ liệu tốc độ thời gian thực.
Sắc thái vật liệu: Đồng Cu-ETP (Sắc độ bền điện phân) và đồng Cu-OF (Không chứa oxy) yêu cầu các đường cong ủ riêng biệt và đường cơ sở vận hành để ngăn ngừa hiện tượng giòn hydro hoặc tái kết tinh không hoàn toàn.
Ủ nội tuyến kết nối việc kéo dây và cuộn dây thành một quy trình liên tục duy nhất. Sự tích hợp này tạo ra lợi ích hiệu quả đáng kể. Tuy nhiên, nó cũng tiềm ẩn rủi ro đáng kể. Nếu chất lượng ủ không đạt sẽ ngay lập tức tạo ra hàng nghìn mét phế liệu không đạt tiêu chuẩn. Vào thời điểm người vận hành nhận thấy khiếm khuyết về hình ảnh, ống cuộn thường đã bị hỏng. Bạn không thể dễ dàng cứu vãn tài liệu này. Nó phải quay trở lại lò, lãng phí năng lượng, thời gian và nguyên liệu thô.
Quá trình ủ bị lỗi gây ra một loạt lỗi ở hạ lưu. Chúng tôi phân loại những lỗi này thành hai loại chính:
Lỗi kéo dài: Dây giòn bị đứt khi bị căng. Điều này dẫn đến đứt dây nghiêm trọng trong quá trình bện, bó hoặc ép đùn tiếp theo. Mỗi lần ngắt sẽ gây ra thời gian ngừng hoạt động của máy tốn kém và yêu cầu phải xử lý lại luồng theo cách thủ công.
Lỗi oxy hóa: Quá trình oxy hóa bề mặt làm hỏng năng lượng bề mặt của đồng. Điều này dẫn đến độ bám dính kém của vật liệu cách nhiệt polymer. Nó cũng làm tăng điện trở. Người dùng cuối cuối cùng sẽ từ chối cáp do các nhược điểm về mặt thẩm mỹ hoặc suy giảm chức năng.
Một dòng được tối ưu hóa thành công đáp ứng các tiêu chuẩn định lượng nghiêm ngặt. Nó đạt được độ giãn dài lớn hơn 25-30%, tùy thuộc vào thước dây cụ thể. Đồng thoát ra khỏi máy có bề mặt sáng bóng như gương. Điều quan trọng là hệ thống đạt được điều này ở tốc độ thiết kế tối đa. Các nhóm kiểm soát chất lượng nên kỳ vọng quy trình sẽ duy trì Cpk (Chỉ số năng lực quy trình) lớn hơn 1,33. Số liệu thống kê này xác nhận quá trình ủ vẫn có hiệu suất cao và được kiểm soát chặt chẽ.
Các kỹ sư quy trình phải thiết lập các số liệu cơ bản rõ ràng. Bạn căn cứ vào các mục tiêu này dựa trên đường kính dây và loại đồng cụ thể. Các nhà sản xuất chủ yếu xử lý đồng Cu-ETP (Electrolytic Tough) và đồng Cu-OF (Không chứa oxy). Những vật liệu này hoạt động khác nhau dưới nhiệt độ. Cu-OF thường có nhiệt độ kết tinh lại thấp hơn. Người vận hành phải áp dụng các cấu hình nhiệt khác nhau để tránh làm hỏng cấu trúc tinh thể.
Lớp đồng | Hàm lượng oxy | Hồ sơ kết tinh lại | Rủi ro chung |
|---|---|---|---|
Cu-ETP | Điển hình 150-400 trang/phút | Yêu cầu nhiệt độ cao hơn | Tính giòn hydro nếu tiếp xúc với khí khử |
Cu-OF | < 10 trang/phút | Yêu cầu nhiệt độ thấp hơn | Hạt tăng trưởng không đều nếu ủ quá mức |
Đường cong ủ xác định mối quan hệ quan trọng giữa năng lượng điện và tốc độ cơ học. Năng lượng nhiệt đầu vào phải hoàn toàn phù hợp với tốc độ dòng chảy của dây đồng. Nếu đường dây tăng tốc thì điện áp phải tăng tương ứng.
Những sai sót trong tỷ lệ này tạo ra những khiếm khuyết ngay lập tức. Quá trình ủ đẩy quá nhiều nhiệt vào dây. Điều này dẫn đến dây "dính" bị giãn quá mức khi bị căng. Nó thường cổ xuống, làm thay đổi đường kính cuối cùng. Ngược lại, ủ kém sẽ khiến dây cứng và giòn. Nó không thể kết tinh lại hoàn toàn, giữ lại các ứng suất cơ học được tạo ra trong quá trình kéo.
Chỉ dựa vào kiểm tra trực quan sẽ dẫn đến thảm họa. Các cơ sở phải thực hiện các quy trình kiểm tra tiêu chuẩn hóa để xác minh độ mềm cơ học.
Kiểm tra độ bền kéo: Thực hiện kiểm tra độ bền kéo chính thức theo các tiêu chuẩn như ASTM B258 hoặc B1. Trích xuất các mẫu vật lý ở đầu, giữa và cuối quá trình chạy ống chỉ. Điều này xác minh tính nhất quán trên toàn bộ lô.
Bài kiểm tra Springback: Đánh giá bài kiểm tra 'springback' như một công cụ chẩn đoán nhanh chóng tại xưởng. Người vận hành quấn chặt mẫu dây xung quanh trục gá rồi thả ra. Dây được ủ hoàn hảo, mềm và có độ giãn tối thiểu. Một sợi dây cứng bật ngược trở lại một cách mạnh mẽ, cho thấy sự kết tinh lại không hoàn toàn.
Cách thực hành tốt nhất: Ghi lại các góc đàn hồi bằng kỹ thuật số. Việc theo dõi dữ liệu này giúp các kỹ sư xác định các lỗi hiệu chuẩn trôi chậm trong điện áp ủ.
Đồng bị oxy hóa nhanh chóng khi tiếp xúc với oxy ở nhiệt độ cao. Để ngăn chặn điều này, các nhà sản xuất thiết bị sử dụng môi trường bảo vệ. Đánh giá việc sử dụng tiêu chuẩn hơi nước làm hàng rào bảo vệ bên trong ống ủ. Hơi nước có hiệu quả thay thế oxy xung quanh. Nó che chắn dây đồng nóng trong giai đoạn gia nhiệt tới hạn.
Các kỹ sư phải giám sát một số điểm hư hỏng thường gặp trong hệ thống hơi nước:
Áp suất hơi không đủ: Áp suất thấp khiến không khí xung quanh xâm nhập vào buồng gia nhiệt.
Hơi ướt: Nước ngưng tụ quá nhiều trong đường dẫn hơi gây ra vết nước trên bề mặt dây nóng.
Mòn khuôn: Các khuôn vào hoặc ra bị mòn cho phép không khí lọt vào không mong muốn, ảnh hưởng đến toàn bộ vùng trơ.
Làm nóng dây chỉ chiếm một nửa quá trình. Giai đoạn làm mát quyết định chất lượng bề mặt cuối cùng. Dây phải nguội xuống dưới ngưỡng oxy hóa trước khi thoát ra khỏi môi trường bảo vệ. Đối với đồng, ngưỡng này thường ở mức dưới 50°C.
Thảo luận về vai trò quan trọng của chất lỏng làm mát. Duy trì nhiệt độ chất lỏng ổn định đòi hỏi hiệu suất trao đổi nhiệt cao. Nếu chất lỏng chảy quá nóng, nó không thể làm nguội dây đủ nhanh. Người vận hành cũng phải quản lý nồng độ các chất phụ gia chống oxy hóa trong bể. Hơn nữa, các yêu cầu lọc nghiêm ngặt ngăn chặn sự tích tụ bụi đồng. Các hạt đồng lơ lửng làm xước bề mặt dây và làm giảm khả năng chịu nhiệt của chất lỏng tôi.
Kiểm soát chất lượng dựa vào các phương pháp kiểm tra kép để phát hiện sớm quá trình oxy hóa.
Tiêu chuẩn trực quan: Thanh tra thực hiện kiểm tra độ sáng và tính nhất quán của màu sắc. Dây khỏe mạnh trông sáng và phản chiếu. Màu hồng xỉn, đỏ hoặc tím cho thấy mức độ hình thành oxit khác nhau.
Thử nghiệm hóa học: Các cơ sở sử dụng thử nghiệm polysulfide để phát hiện quá trình oxy hóa vi mô. Bạn ngâm mẫu vào dung dịch natri polysulfua. Các lớp oxit không nhìn thấy được sẽ phản ứng và chuyển sang màu đen ngay lập tức. Chẩn đoán hóa học này phát hiện các lỗi không thể nhìn thấy ngay bằng mắt thường.
Khi nâng cấp cơ sở, việc đánh giá các phương pháp sưởi ấm là nền tảng cho chiến lược của bạn.
Ủ điện trở DC/AC: Đây vẫn là tiêu chuẩn công nghiệp cho hầu hết các máy đo dây. Máy truyền dòng điện trực tiếp qua dây thông qua các ròng rọc tiếp xúc. Mặc dù có hiệu quả cao nhưng bạn phải liên tục đánh giá độ mòn của dải tiếp xúc. Các dải bị xuống cấp gây ra hiện tượng phóng điện. Hồ quang tạo ra vết rỗ bề mặt nghiêm trọng trên dây thành phẩm.
Ủ cảm ứng: Điều này cung cấp hệ thống sưởi không tiếp xúc. Dây đi qua một cuộn dây điện từ. Đánh giá phương pháp này cho các ứng dụng cao cấp yêu cầu không có vết xước bề mặt. Vì không có gì chạm vào dây nóng nên khuyết tật bề mặt giảm đáng kể. Tuy nhiên, chi phí vốn (CapEx) cho các hệ thống cảm ứng thường cao hơn các mô hình kháng cự.
Bạn không thể đạt được độ giãn dài ổn định bằng tay. Khi đưa vào danh sách rút gọn một máy kéo dây ủ liên tục , hãy bắt buộc điều khiển vòng kín điều khiển bằng PLC. Hệ thống đọc dữ liệu tốc độ thời gian thực từ bộ mã hóa dòng. Nó tự động điều chỉnh dòng ủ trong quá trình tăng tốc và giảm tốc của dây chuyền. Nếu máy chạy chậm đột ngột, PLC sẽ giảm điện áp ngay lập tức. Điều này ngăn ngừa các điểm cứng hoặc các đoạn dây bị nóng chảy.
Nhìn qua phần mềm và đánh giá phần cứng vật lý. Đầu tư vào công nghệ ủ liên tục tiên tiến cho dây đồng đòi hỏi phải phân tích độ bền cơ học. Hãy tìm các hệ thống làm mát đa vùng có mức giảm nhiệt độ được phân loại. Đảm bảo máy sử dụng vòng tiếp xúc bằng gốm hoặc carbon bền thay vì thép tiêu chuẩn. Cuối cùng, kiểm tra khăn lau không khí tích hợp. Các thiết bị khí nén này phải loại bỏ hiệu quả hơi ẩm còn sót lại khỏi dây trước khi nó đến ống cuốn. Dây ướt bị ăn mòn nhanh chóng khi bảo quản.
Sai lầm thường gặp: Bỏ qua áp suất thổi khí. Nếu người vận hành giảm áp suất không khí để giảm tiếng ồn của nhà máy, hơi ẩm sẽ truyền vào ống cuộn, làm hỏng toàn bộ mẻ trong những tuần tiếp theo.
Các nhà quản lý nhà máy thường tranh luận về việc cải tiến dây chuyền cũ và lắp đặt thiết bị mới. Đánh giá mức độ phức tạp của việc tích hợp máy ủ liên tục hiện đại vào dây chuyền kéo dây cũ. Các PLC cũ có thể thiếu tốc độ xử lý cần thiết để theo dõi chính xác điện áp và tốc độ. Nếu máy vẽ cũ tăng tốc không đều, máy ủ mới sẽ gặp khó khăn trong việc phù hợp với lượng nhiệt đầu vào. Việc cài đặt greenfield sẽ tránh được các giao thức liên lạc không khớp này.
Thiết bị ủ yêu cầu bảo trì nghiêm ngặt. Thừa nhận rằng ròng rọc tiếp xúc xuống cấp theo thời gian. Ma sát liên tục của dây đồng cắt các rãnh sâu vào dải niken hoặc carbon. Vạch ra một lịch trình bảo trì phòng ngừa bắt buộc. Đội bảo trì phải cam kết thay thế các dây tiếp xúc thường xuyên. Không duy trì được các dải này sẽ làm giảm hiệu suất điện và làm hỏng bề mặt dây.
Công nghệ tiên tiến thường đe dọa các nhà khai thác kỳ cựu. Giải quyết rủi ro đáng kể do người vận hành ghi đè. Khi gặp phải tình trạng đứt dây bất ngờ, người vận hành có thể hoảng sợ và chuyển PLC sang chế độ thủ công. Họ cố gắng điều chỉnh điện áp bằng cảm giác. Đào tạo nhân sự một cách toàn diện. Họ phải dựa vào các đường cong ủ đã được lập trình. Việc điều chỉnh điện áp thủ công gây ra lỗi nghiêm trọng do con người gây ra và đảm bảo khả năng thay đổi theo lô.
Để đạt được sản xuất dây hoàn hảo đòi hỏi phải coi quá trình ủ là một khoa học chính xác chứ không phải là một quy trình hộp đen. Độ giãn dài nhất quán và khả năng oxy hóa bằng 0 vẫn là tiêu chuẩn không thể thương lượng đối với sản xuất dây hiện đại. Thiết kế thiết bị quyết định mức trần thành công của bạn.
Đầu tư vào hệ thống ủ liên tục tiên tiến có tính năng quản lý vòng lặp hơi nước mạnh mẽ và điều khiển điện vòng kín sẽ mang lại con đường đáng tin cậy nhất để giảm phế liệu. Công nghệ này tích cực bảo vệ lợi nhuận của bạn. Không chấp nhận những lời hứa hiệu suất mơ hồ từ các nhà cung cấp. Chúng tôi khuyên bạn nên chủ động thực hiện bước tiếp theo: yêu cầu dữ liệu Cpk cụ thể và yêu cầu đảm bảo chạy thử từ các nhà sản xuất thiết bị sử dụng phôi thanh đồng chính xác tại cơ sở của bạn. Phương pháp tiếp cận dựa trên bằng chứng này đảm bảo quá trình cài đặt cuối cùng của bạn hoạt động hoàn hảo trong điều kiện thực tế tại nhà máy.
Trả lời: Cách thực hành tốt nhất yêu cầu phải kiểm tra ở mỗi lần thay đổi ống cuộn hoặc liên tục thông qua các cảm biến giám sát độ căng nội tuyến để đảm bảo đường cong ủ vẫn được hiệu chỉnh.
Đáp: Sự đổi màu cho thấy quá trình oxy hóa bề mặt, thường do môi trường hơi nước bảo vệ bị tổn hại, rò rỉ không khí trong ống làm mát hoặc dây thoát ra khỏi vùng làm nguội ở nhiệt độ quá cao (trên 50°C).
Trả lời: Có, nhưng người vận hành phải chuyển sang các đường cong ủ cụ thể được lập trình sẵn trong PLC, vì Cu-OF yêu cầu đầu vào năng lượng nhiệt khác nhau để kết tinh lại tối ưu so với Cu-ETP.
Trả lời: Đây thường là lỗi đồng bộ hóa giữa tốc độ đường truyền và điện áp ủ. Các máy cũ hơn hoặc được điều chỉnh kém gặp khó khăn trong việc điều chỉnh công suất đủ nhanh trong quá trình tăng tốc, dẫn đến các phân đoạn không được ủ (cứng).


 Tiếng Việt
 简体中文